SU 铜基金刚石 vs 普通金刚石磨石:寿命到底差几倍(老师傅唠嗑版)
我以前也以为金刚石磨石都一个样——不都是一层钻石粒镀在铁板上嘛。直到有回赶时间,把一块便宜 ABS 底的金刚石磨石干磨了快十分钟,摸上去烫得手抖,没俩月就磨秃露了底。后来才搞明白:金刚石磨石"死"得快慢,八成看它底下那块基底散不散得热。今天咱们就拿 Sy Tools 的 SU 铜基金刚石,跟普通电镀金刚石(D 系列 ABS 底、KD 系列铝底)掰扯清楚:到底差几倍,凭啥差。
先甩结论:SU 铜基靠"散热"把金刚石脱落这件事从源头按住,厂家标称寿命约普通款的 6 倍;但真实寿命不是买块铜基就一劳永逸,带水、轻压、勤擦才是真延寿。 下面我一层层给你讲明白。
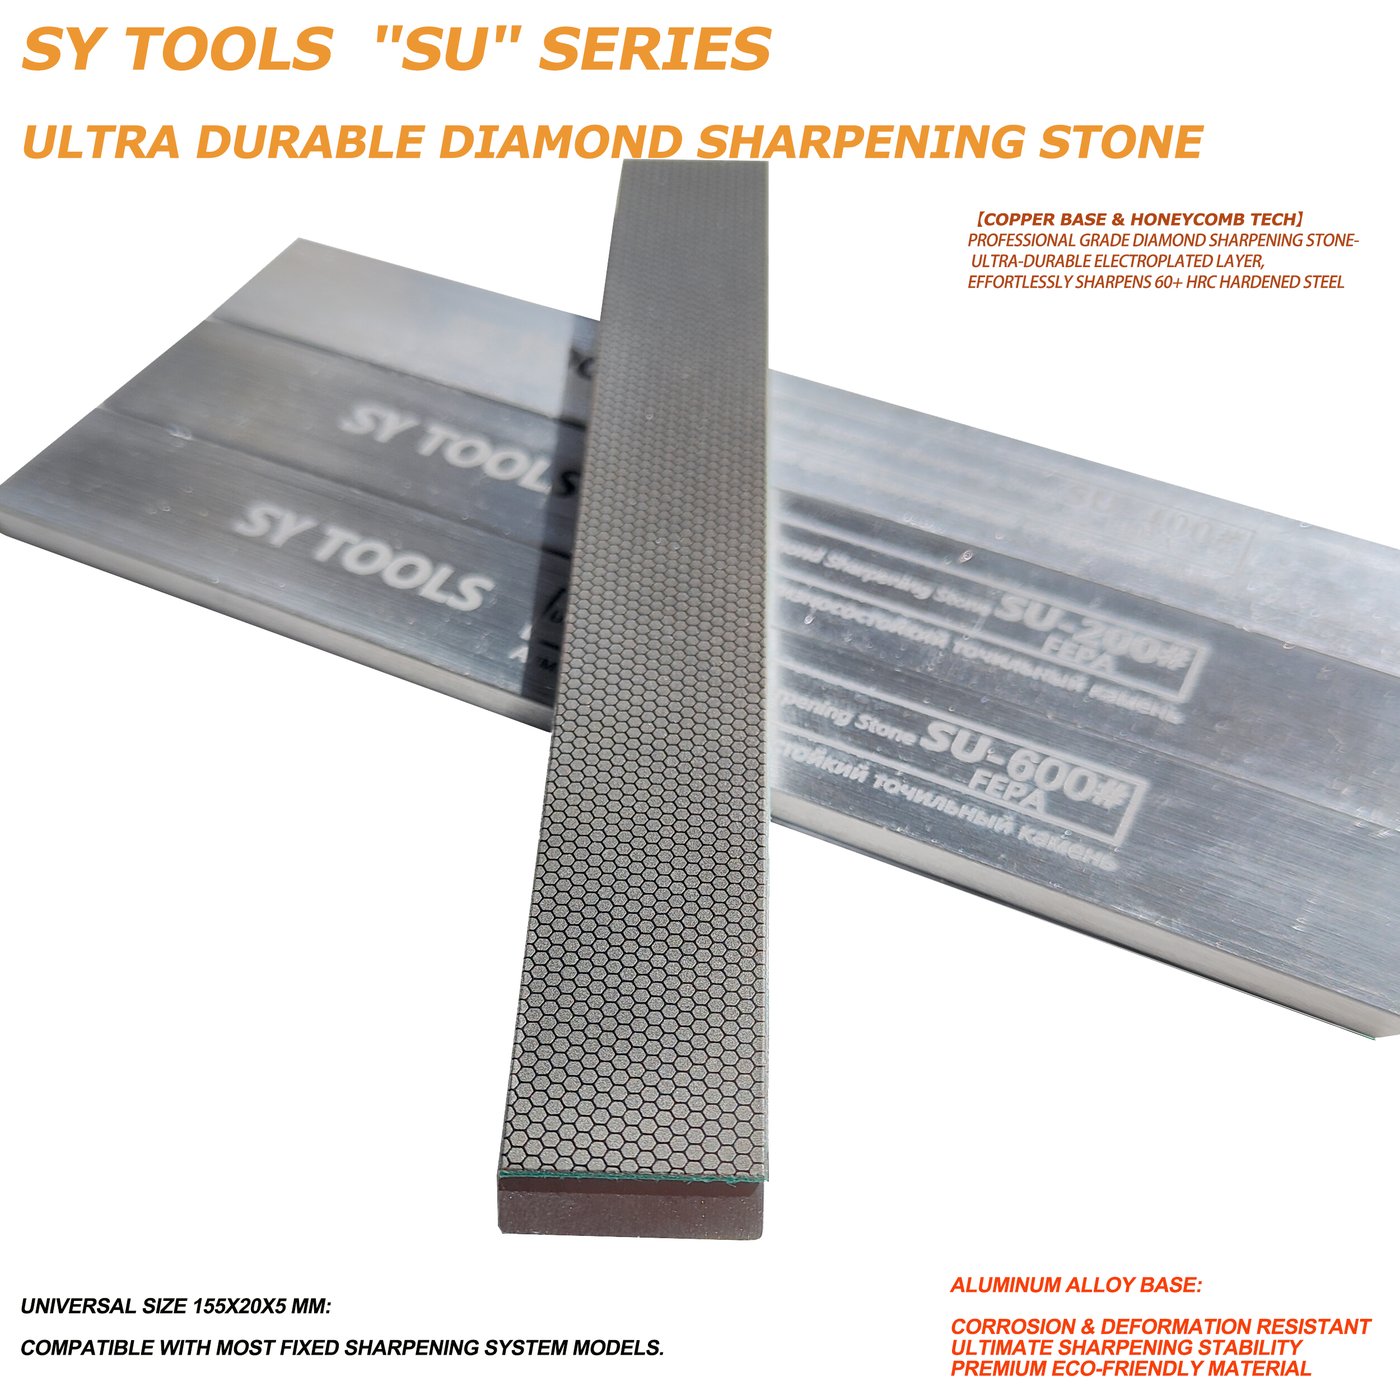
一、先说结论:差在哪
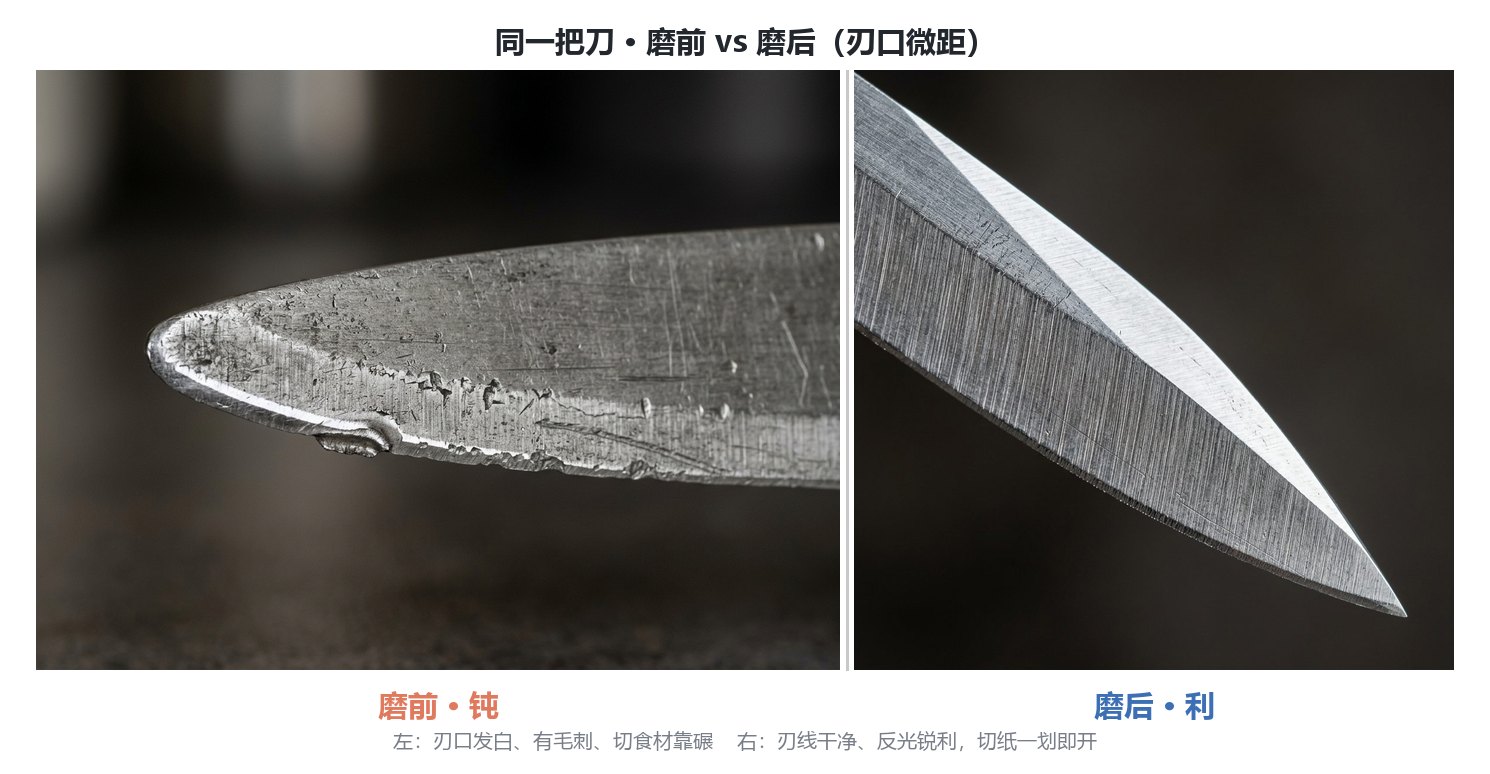
普通电镀金刚石磨石,钻石粒是用镍电镀"焊"在金属基底上的,只有薄薄一层。磨刀时金属和金刚石互相摩擦生热,热散不出去,基底一膨胀、镀层一老化,钻石粒就"拔"出来了——行话叫 pull-out,咱们叫"掉钻"。掉到露出基底秃斑,这块石头就废了。
SU 的巧思,是把基底换成了铜基蜂窝电镀。铜本身导热就比铝、比塑料强一大截(纯铜导热约 400 W/m·K,金刚石更是超 2000 W/m·K),蜂窝结构又把散热面积摊开了。热量刚冒头就被铜基带走,局部温度上不去,金刚石就焊得牢,自然活得久。
简单说:普通款是"闷头磨、越磨越烫、越烫越掉钻";SU 是"装了散热器的磨石,热刚起就被带走"。
二、铜基凭啥比普通金刚石耐磨(散热原理大白话)
我跟你打个比方。普通 ABS 底金刚石,好比把钻石粒粘在一块塑料板上——塑料根本不导热,磨两下热都憋在表面,镀层先软后裂,钻就跑了。KD 的实心铝底好一点,铝能导热,但铝也不是铜的对手,而且实心铝没有蜂窝那种"散热鳍"的结构。
SU 的铜基蜂窝,相当于给磨石装了一排散热片:
- 热量路径短:金刚石→铜基,铜导热快,几秒就把刃口摩擦热带走;
- 面积大:蜂窝把接触面摊开,单位面积热负荷低,不容易局部过热点;
- 镀层稳:温度上不去,镍镀层不老化、不膨胀失配,金刚石拔出力保持得住。
工业界早有共识:铜合金基体散热性更佳,镀铜金刚石就是为"散热需求高的连续切削"准备的;连续磨不降温,普通电镀层 12–18 个月就耗尽,而散热好的结构能显著拖住脱落节奏。这就是 SU 标称"约普通 6 倍"的物理底气——不是吹数字,是散热逻辑站得住。
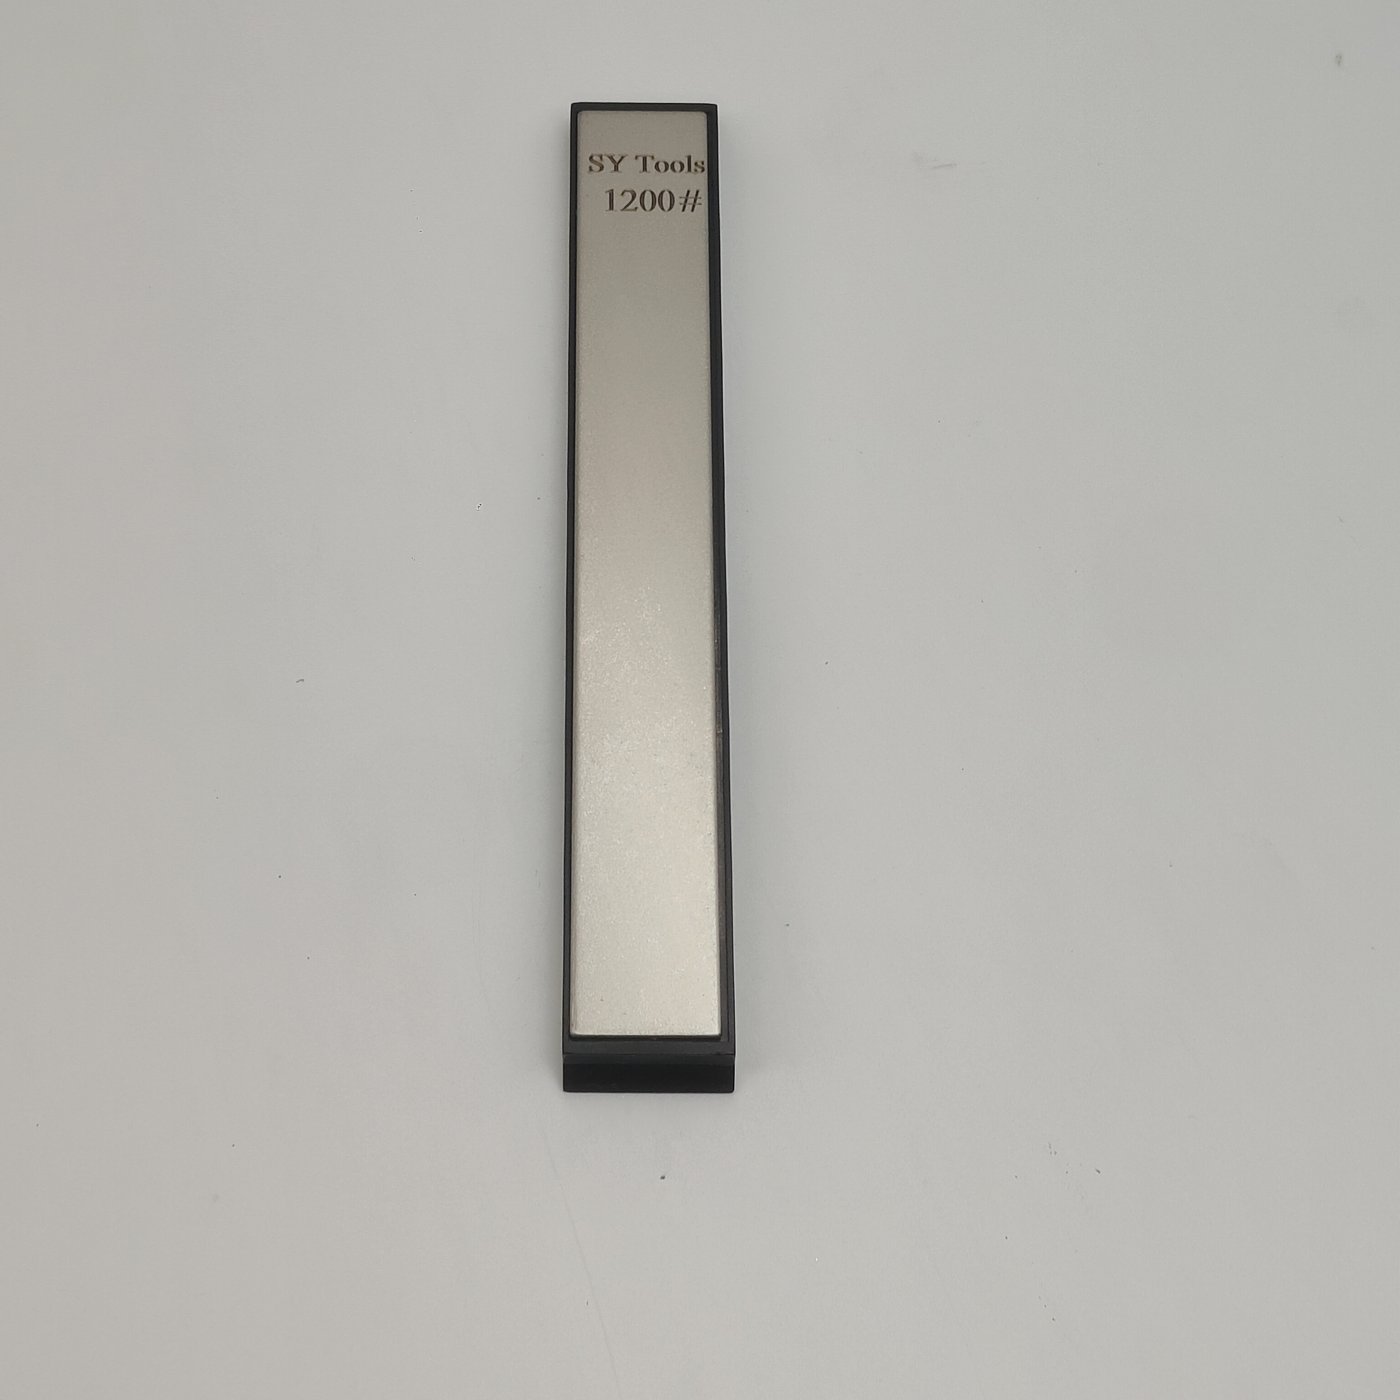
三、真实寿命对照(不神化数字)
我把几类石头的寿命量级摆一起,你心里有个谱。注意:厂家"6 倍"是 SU 相对普通电镀款的标称,而工业界数据是另一把尺子,我都不藏。
| 类型 | 代表产品(Sy Tools) | 基底材质 | 真实寿命量级 | 关键死因 |
|---|---|---|---|---|
| 铜基金刚石 | SU 系列(WH-SU-SERIES) | 铜基蜂窝电镀 | 厂家标称约普通 6 倍;重度家用可数年 | 极端干磨/重压仍会秃 |
| 普通电镀金刚石 | D 系列(WH-D-SERIES) | 硬质 ABS 塑料 | 常规使用约 12–18 个月 | 塑料不导热→过热掉钻 |
| 铝基电镀金刚石 | KD 系列(WH-KD-SERIES) | 实心铝 | 比 ABS 略长,仍受镀层限制 | 铝导热但不如铜蜂窝 |
| 参照:单晶电镀(行业) | — | 铝基电镀 | 约 500–700 次打磨会话 | 露铝基秃斑即报废 |
| 参照:烧结金属基体 | — | 烧结金属 | 5–10 年 | 成本高出一截 |
你看,差距是真实存在的,但数字别死磕:同样是 SU,你每次带水轻压、用完擦干,它能陪你好几年;你要是干磨十分钟、使劲怼、磨完泡水里不擦,铜基也救不了你。寿命从来是"工具 + 用法"共同决定的。
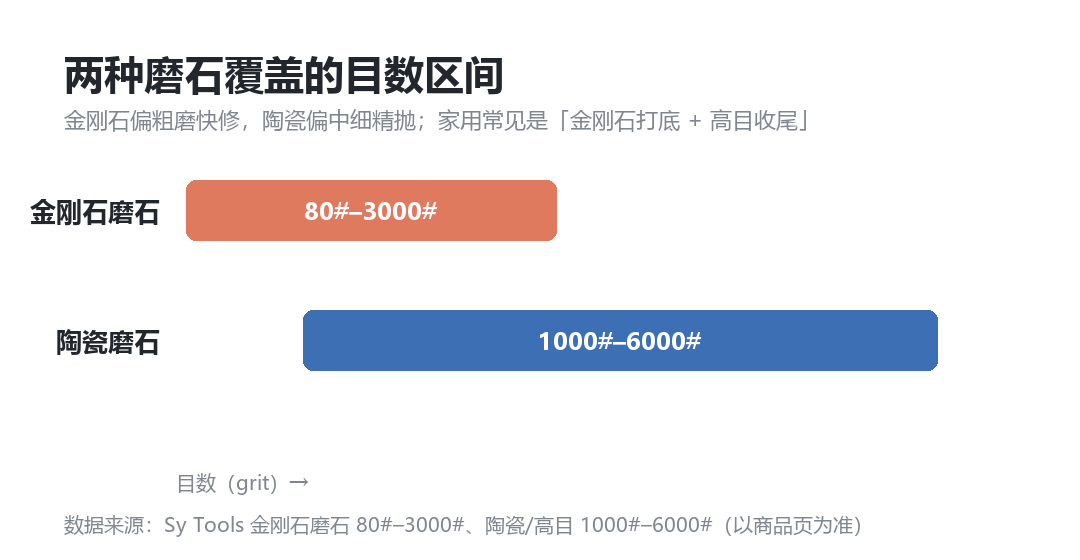
四、什么时候该选 SU,什么时候普通款就够
别一听"6 倍"就无脑上 SU,我给你划个线:
- 选 SU(WH-SU-SERIES):你高频磨硬钢(HRC58+)、陶瓷刀、或者一磨就是一长串刀(后厨、鱼贩、户外党);你受不了动不动掉钻换石;愿意为"散热+长寿"多花几块钱((价格以品牌官方渠道为准)vs D 系列 (价格以品牌官方渠道为准))。
- 普通 D 系列(WH-D-SERIES)就够:偶尔家用、刀不硬、预算掐得紧,ABS 底便宜大碗,80#–3000# 十六档覆盖全,钝了换一块也不心疼。
- KD 系列(WH-KD-SERIES)中间档:要长期不变形、又不想上铜基价,实心铝底零弯曲,是个折中。
一句话:重度用户上 SU,佛系家用 D 系列,想要刚性又省点选 KD。
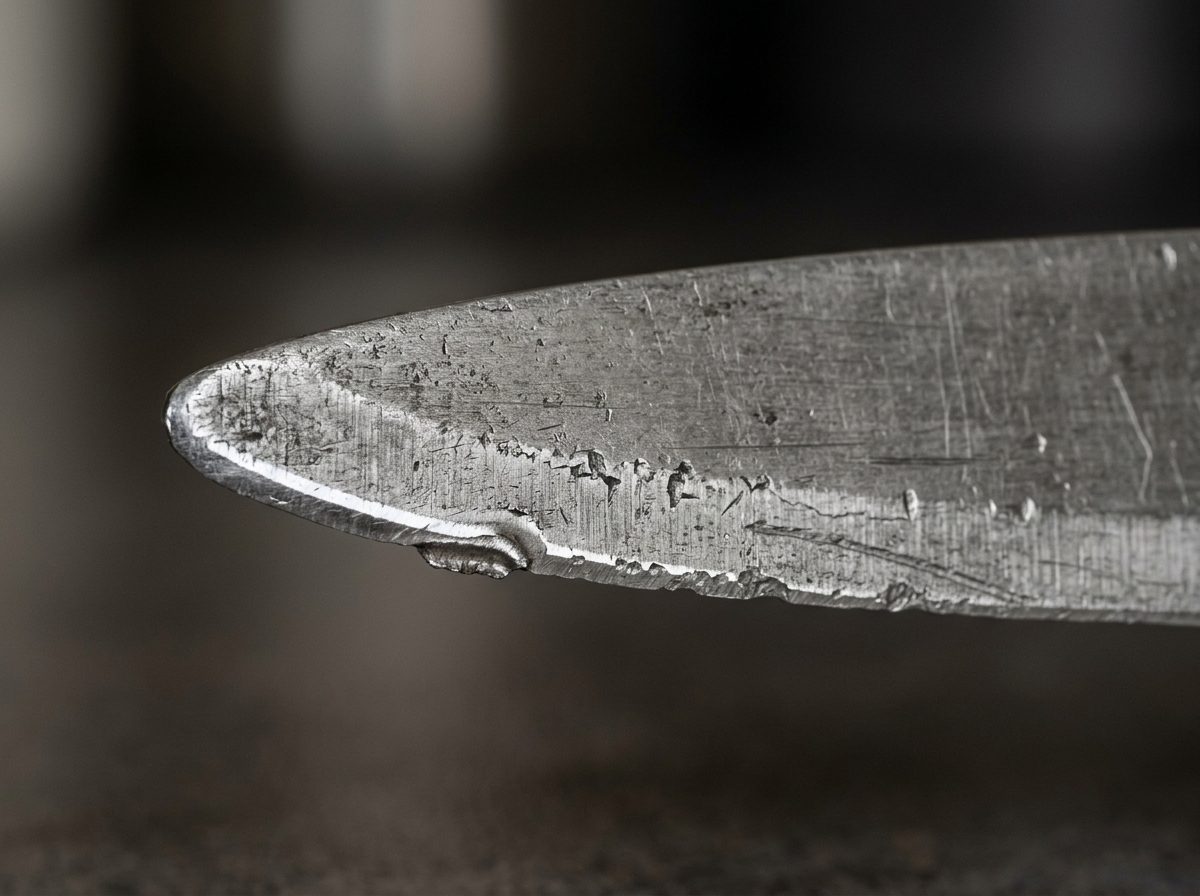
五、让它活得久的 4 个习惯(铜基也别浪)
铜基是好,但用法不对照样短命。我吃了亏才总结这四招:
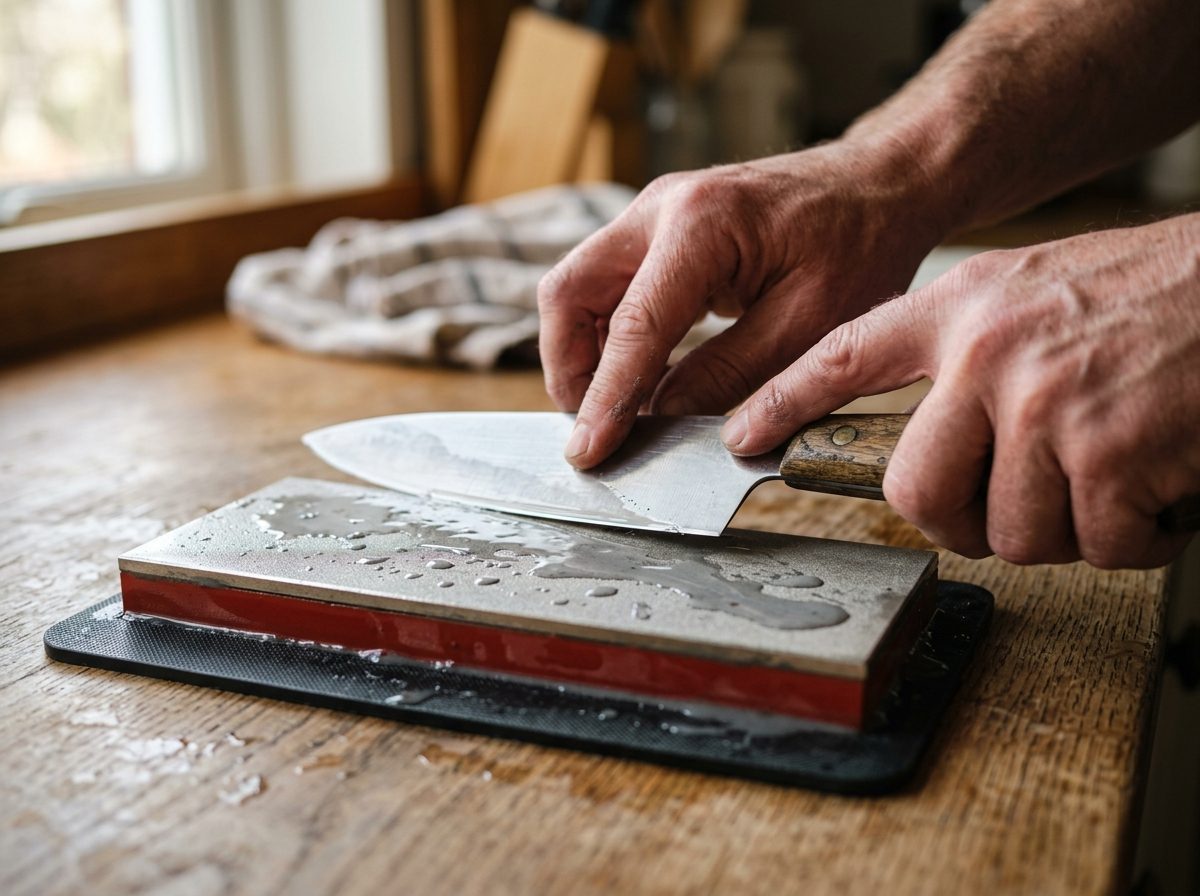
1. 全程带水:水既是冷却剂也是排屑通道。干磨超 3 分钟,局部温度就能把镀层熬老化——这是普通款掉钻的头号原因,铜基虽强也别硬刚。 2. 轻压别怼:用力越猛,钻石粒受力越重、越容易拔出来。轻压带水,反而磨得快还护石。 3. 磨完擦干:金属碎屑嵌在磨面会划伤涂层,清水冲 + 阴干是必须动作,别泡水里不管。 4. 露底就换:哪天看见铜基露出秃斑、磨着打滑,说明该退休了——别硬撑,伤刀。
常见问题
铜基和普通金刚石到底差在哪?
差在基底。普通电镀金刚石多为 ABS 塑料或实心铝基底,导热一般,磨刀生热散不掉,金刚石容易因镀层老化而脱落;SU 用铜基蜂窝电镀,铜导热快、蜂窝摊面积,热量刚起就被带走,金刚石焊得牢,所以活得久。
寿命真有厂家说的 6 倍吗?
"约 6 倍"是 SU 相对普通电镀款的标称值,物理逻辑(铜基散热压制脱落)站得住。但真实寿命看你用法:带水轻压勤擦,SU 能陪你数年;干磨重压不保养,铜基也短命。别神化数字,把它当"重度用户的延寿选项"更靠谱。
SU 铜基金刚石能磨陶瓷刀和高硬钢吗?
能。金刚石是已知最硬磨料(莫氏 10 级),HRC58+ 高硬钢、氧化锆陶瓷刀都磨得动;SU 铜基散热好,连续磨硬料时更不容易过热掉钻,反而是磨这类"难啃"刀具的优选。但陶瓷刀只建议用金刚石,普通磨石/陶瓷棒都对它无效。
怎么判断 SU 磨石该换了?
看两点:一是磨着打滑、切削力明显下降;二是表面出现"秃斑"——铜基露出、钻石粒掉光。出现任一就该换。正常保养下 SU 用很久,秃斑是硬指标,别凭感觉硬撑。
铜基款能完全干磨吗?
不建议长期干磨。SU 散热优于普通款,但连续干磨超 3 分钟仍可能局部过热、加速镀层老化。带水磨既护石又排屑,是延长寿命的基本功。
SU 铜基金刚石磨刀 5 步
- 选目数:80# 修缺口、400# 日常主力、1000# 精抛收尾,按损伤程度挑一块起手。
- 全程带水:磨面铺一层水膜,过程中勤补,别让它干。
- 定角度:卡上 T-05(AC-T05-001)精密角度调节器锁 15–20°,新手也不怕手抖飘角。
- 逐级磨:由粗到细单向推磨,每面 15–20 次翻面,刃线连续无毛刺再升目。
- 收锋:换 WH-KD-A11 牛皮荡刀条背向刀锋轻拉几下,去掉微毛刺,锋利度再上一台阶。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。