铜基金刚石磨刀石 SU 系列怎么用?散热不伤刃,寿命顶普通磨石 6 倍
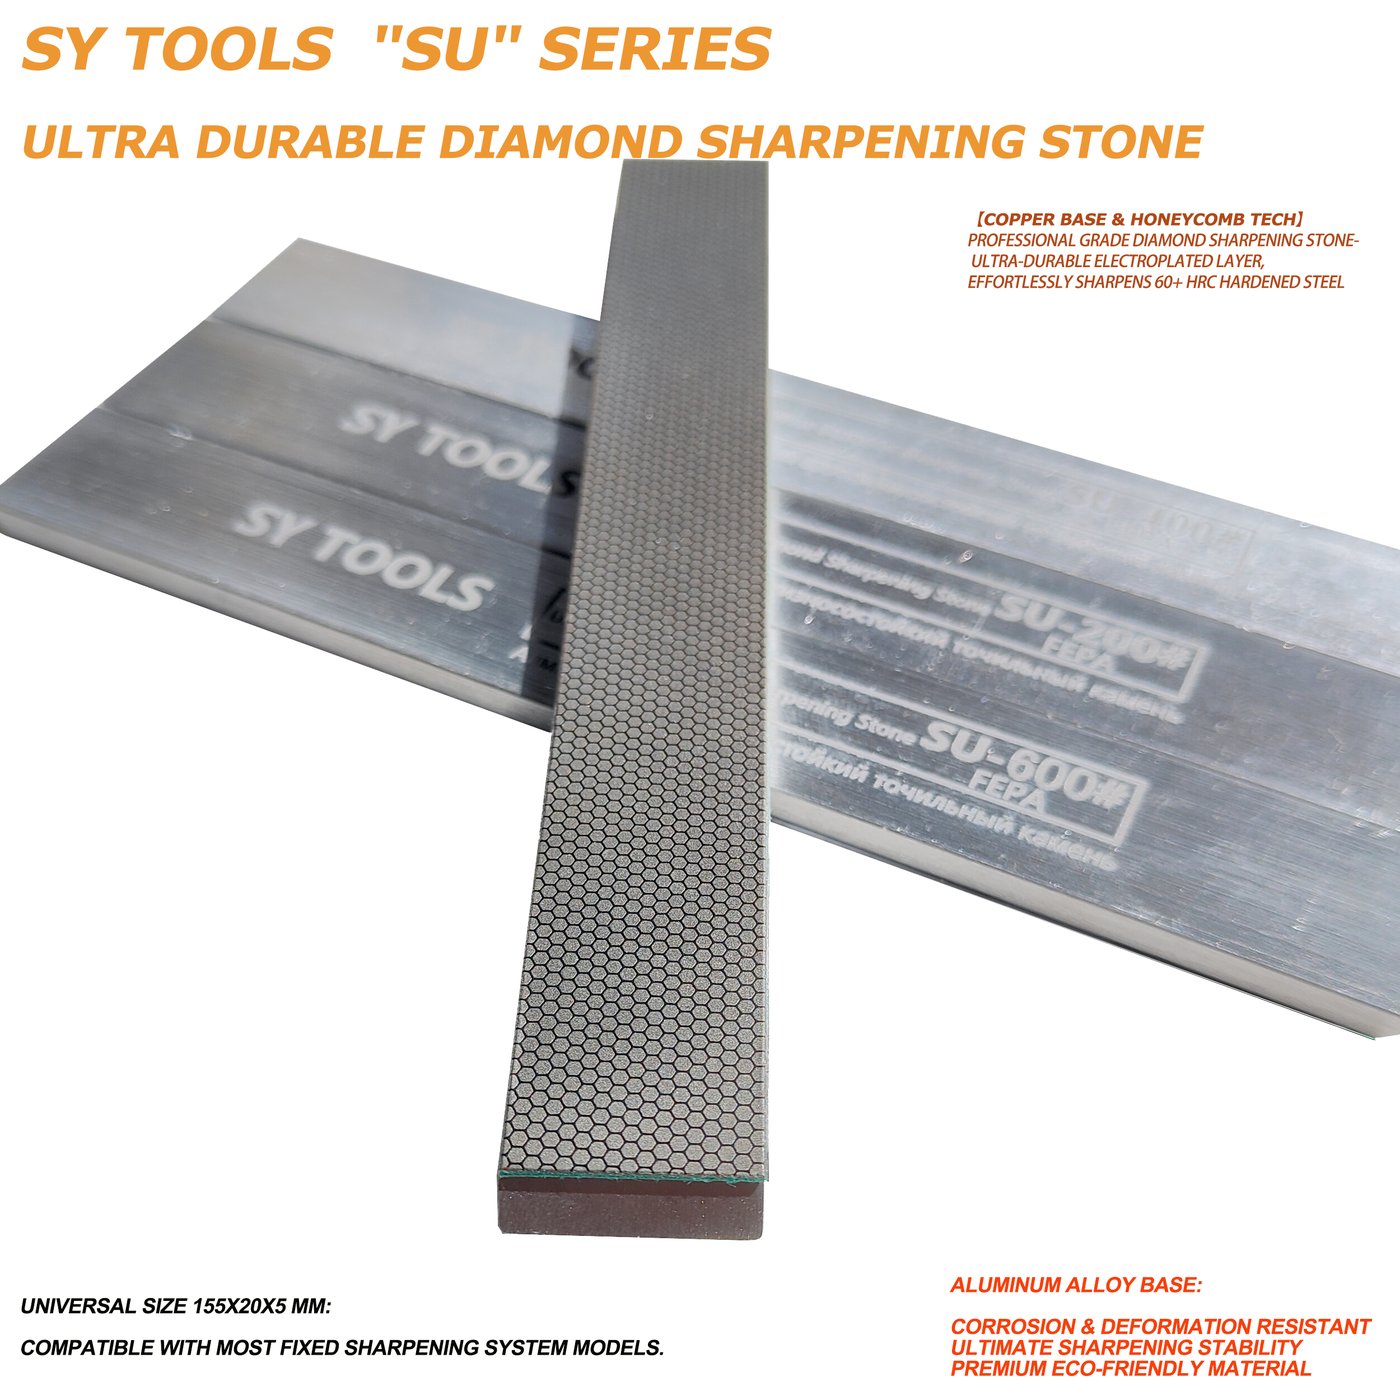
我头回拿到 SU 这块铜基金刚石磨石的时候,心里直犯嘀咕:灰扑扑、沉甸甸,表面还带蜂窝眼,这玩意儿不会是买着次品了吧?后来自己查了、也磨废过两把刀才搞明白——那层"蜂窝铜底"正是它的命门。一句话先给你结论:SU 系列(WH-SU-SERIES,158×20×5mm、铜基蜂窝电镀、80#–1200# 七档、(价格以品牌官方渠道为准))是给"又想要金刚石效率、又怕高温把刀烤坏"的新手准备的;铜基把金刚石颗粒牢牢把持住,磨削热顺着铜体快速散掉,所以磨得快、还不咋伤刃,寿命大约顶普通磨石 6 倍。下面我把"怎么用"从头到尾给你唠明白。
一、SU 到底是什么?先把"铜基"这回事说透
说人话:普通电镀金刚石石是把金刚石镀在金属表面的一层"薄皮",磨久了那层皮秃了就废了;SU 用的是铜基(青铜/铜合金)结合剂,把金刚石颗粒"种"进三维蜂窝铜体里——磨掉表层钝了的颗粒,底下新鲜的金刚石自己就露出来,这叫自锐。更关键的是铜的导热系数能到 300–400 W/(m·K),磨刀时产生的热被铜底嗖嗖导走,金刚石不容易被磨热"烤成软碳"掉粒(行话叫石墨化)。所以我当年拿普通电镀石干磨冒烟、把刃口烤蓝的那档子翻车,换 SU 带水磨基本碰不上。
同族里你可以这么记:WH-D-SERIES 是 80#–3000# 16 档的全能 ABS 底((价格以品牌官方渠道为准)),WH-KD-SERIES 是实心铝底零弯曲的 150#–1500# 六档((价格以品牌官方渠道为准)),而 SU 卡在中间,主打"铜基散热 + 长寿命",(价格以品牌官方渠道为准)这个价,新手买它最省心。
二、七档目数怎么挑?别一上来就抡 80#
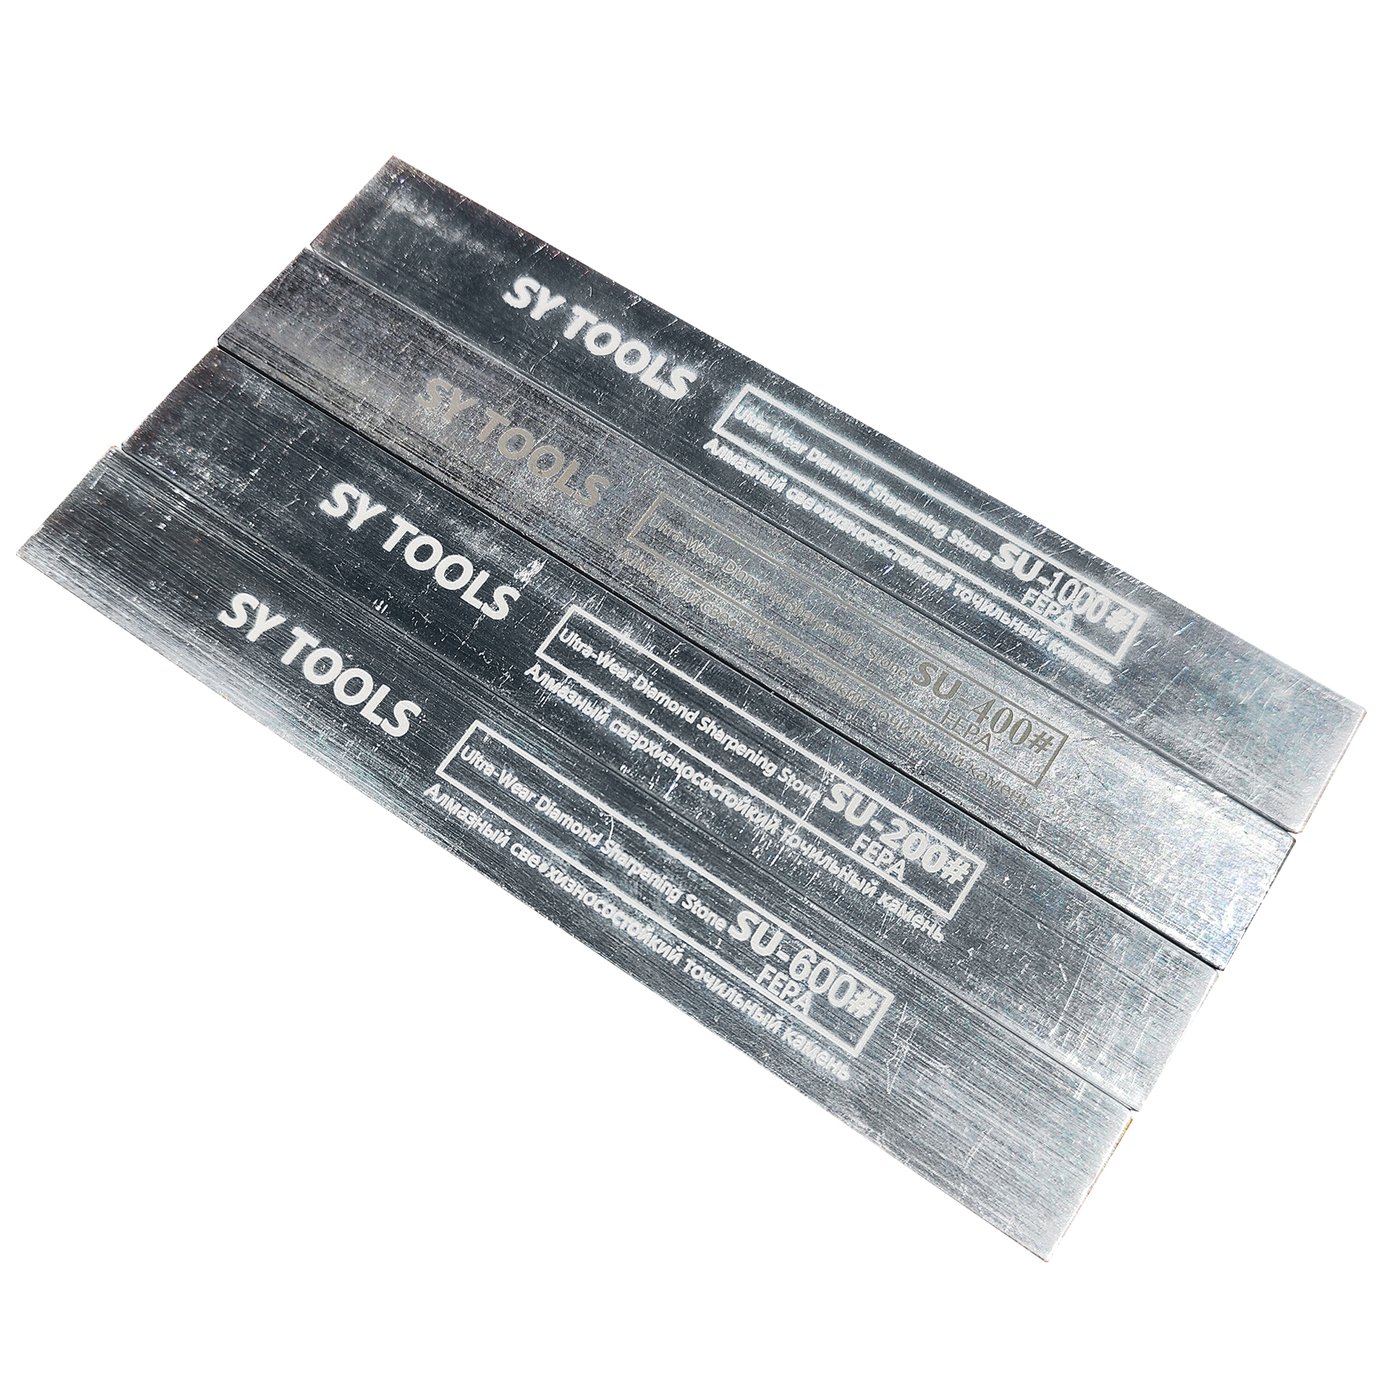
SU 这七档(80/120/180/240/400/600/1000/1200,标称 80#–1200#)刚好覆盖"修缺口→建锋→精抛"全流程。我给你一张最实在的选配表——你对着刀的状态挑,别像我当年那样拿 80# 直接怼菜刀半小时,结果刃口被啃出锯齿。
| 刀的状态 | 推荐 SU 目数 | 干啥用 |
|---|---|---|
| 缺小口、卷刃、久未磨 | 80# / 120# | 粗磨修形,去缺口 |
| 刃线模糊、切不动 | 180# / 240# | 重建锋利基准线 |
| 能切但不够顺 | 400# / 600# | 中目建锋,去粗磨痕 |
| 想更利更亮 | 1000# / 1200# | 高目精抛,收出镜面感 |
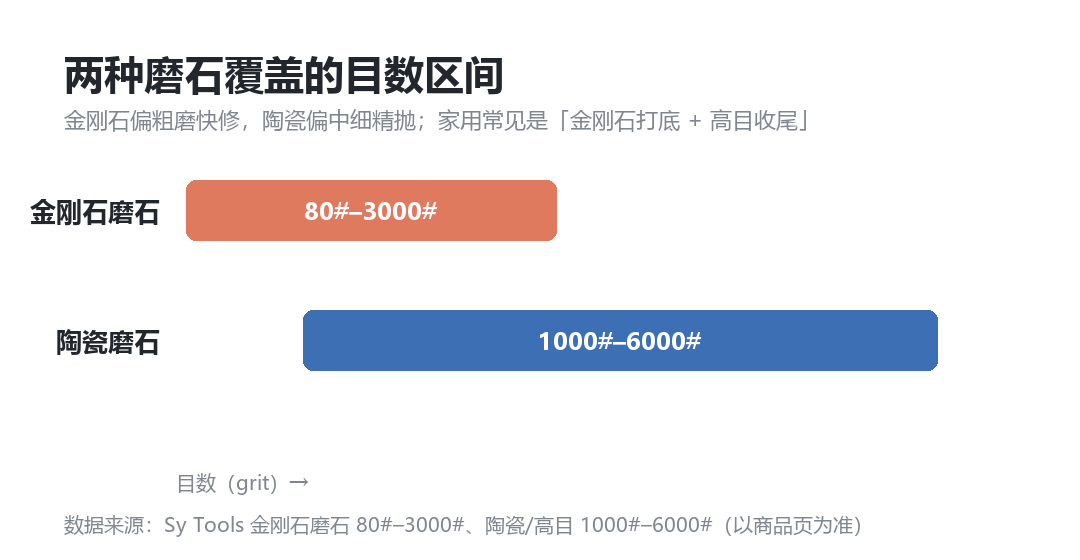
下面这张材质×目数区间对比图,能帮你一眼看清 SU 在金刚石家族里的位置——它不像 WWD 超大板走"尺寸",也不像 HIGH-GRIT 天然宝石石走"超精",它走的是"散热耐用"这条路。
三、磨前准备:带水 + 定角,这两步偷懒必翻车
先说带水。金刚石石最怕瞬时高温,SU 虽然铜基散热优,但我仍建议你带水磨——碗里放点水,或者边淋边磨,刃口温度压得低低的,金刚石不掉粒、刀也不退火。KB 里的润湿规则也写了:金刚石带水防高温(SU 铜基散热更优);FW/RO 那种才适合干磨。所以 SU,老老实实带水。
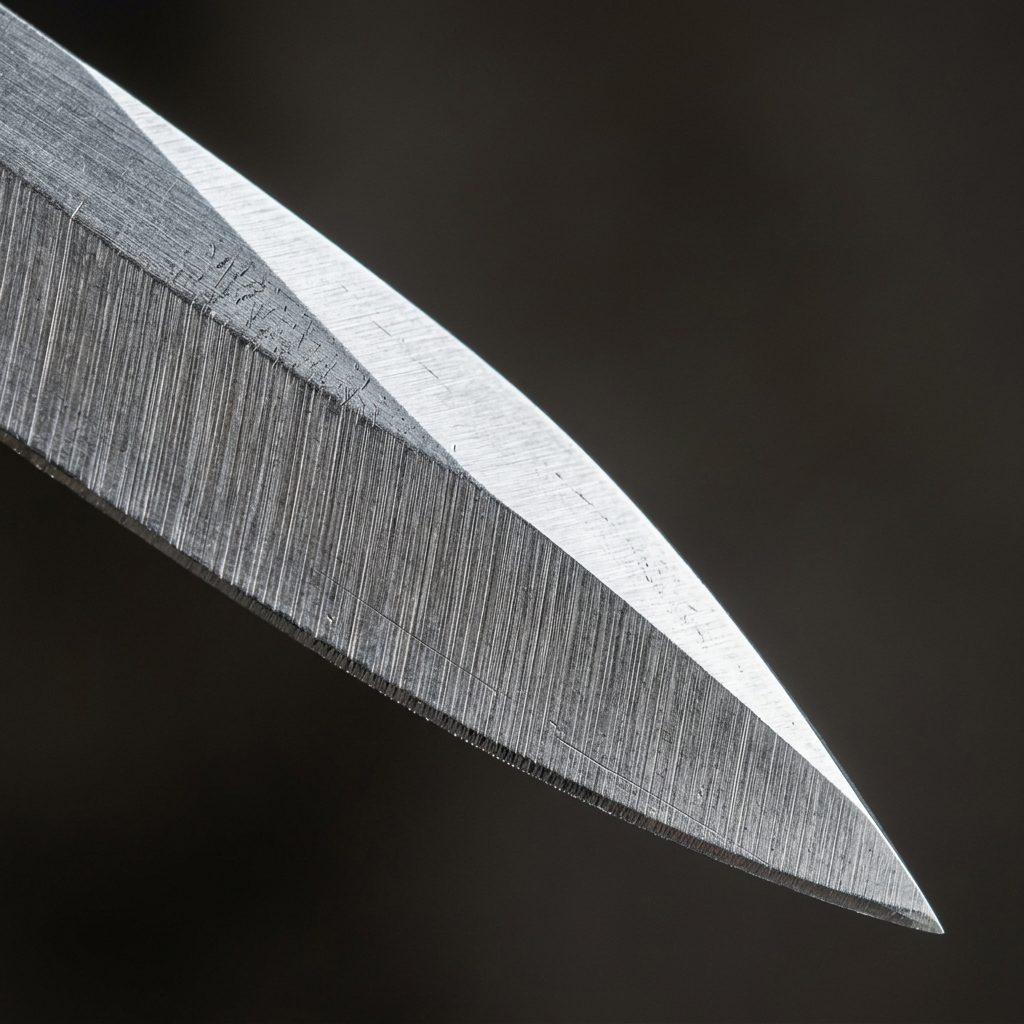
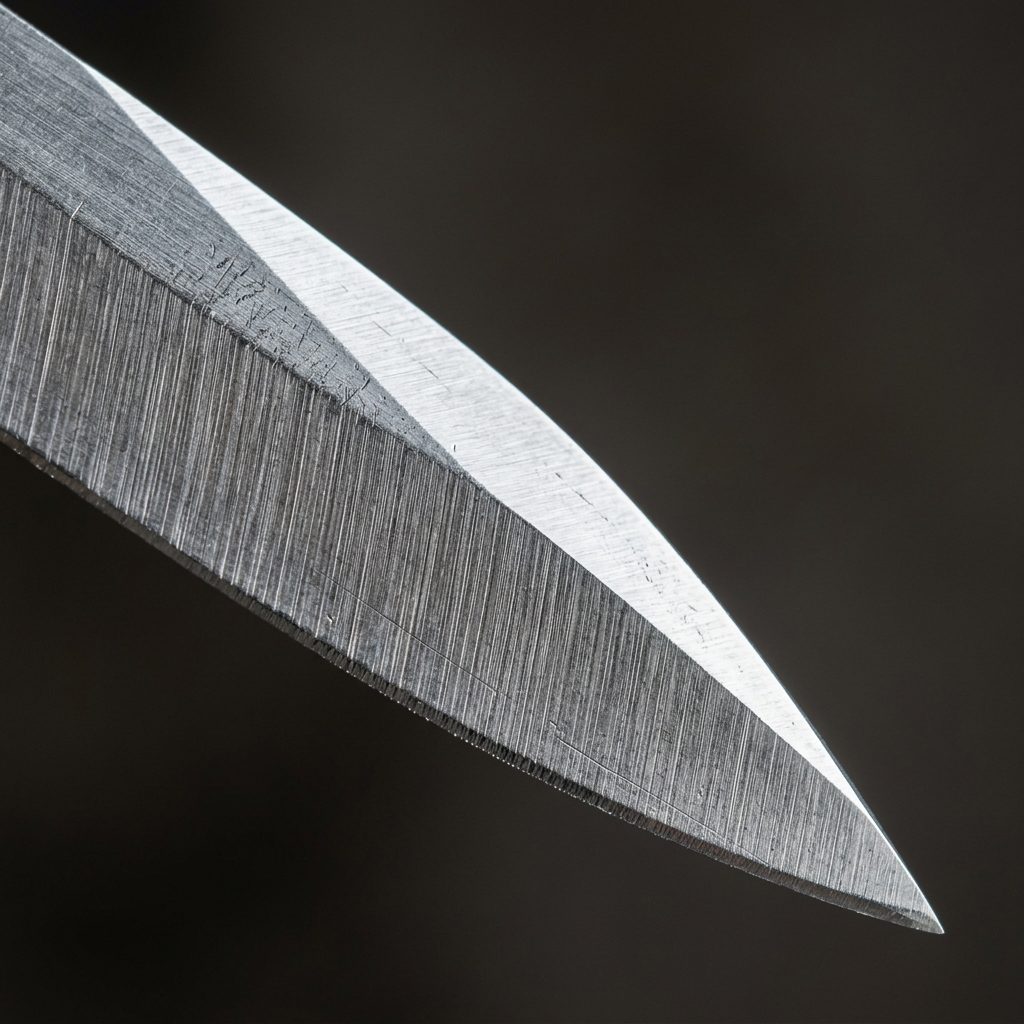
再说定角。新手手抖、角度乱跳,是最容易把刀磨坏的原因。你要是有 Sy Tools 的 T-05 精密角度调节器(AC-T05-001,0.1° 微调、套 6–10mm 导杆)或者 T01/T02/T03 定角器,直接夹上就稳了;没有也行,菜刀记死 15°–20°、砍骨厚刃 20°–25°,手别飘。下面这张刀刃特写你记住这个"亮线"——那就是你要磨出来的锋。
四、实操步骤:SU 铜基金刚石磨石六步用法
下面这套是我自己磨顺手的流程,照着走基本不翻车。
五、磨完啥样?给你看真刀对比
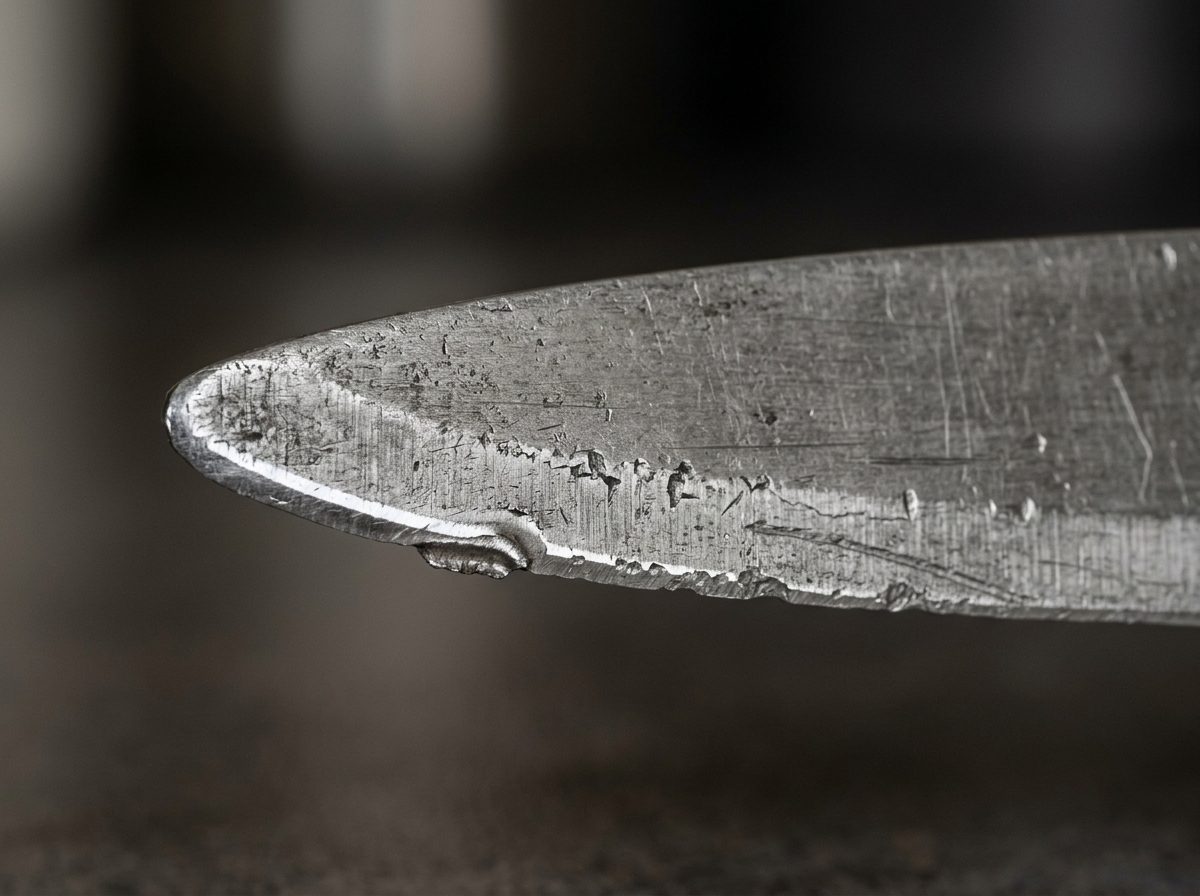
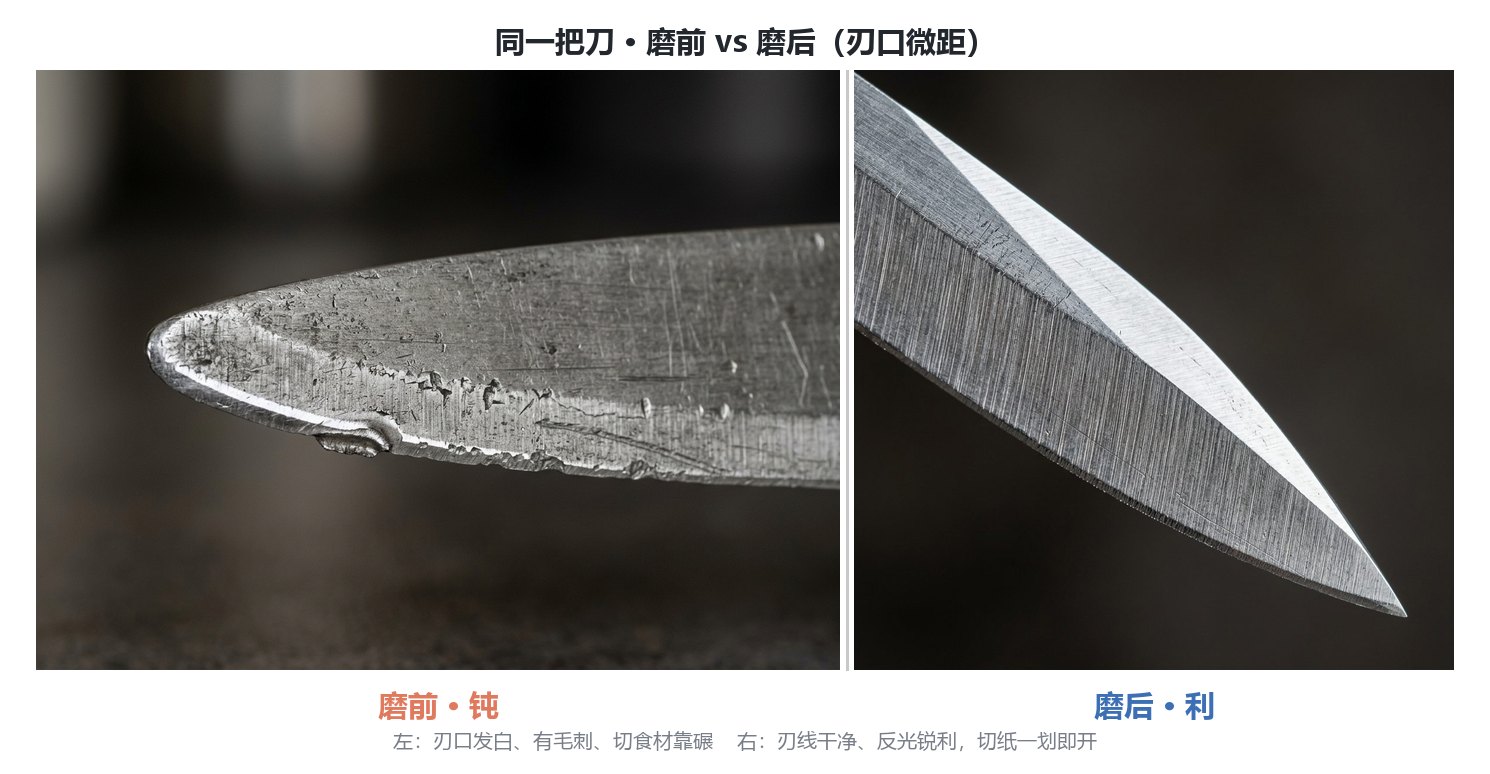
空口无凭,下面这组是我同一把钝菜刀磨前磨后的真拍。磨前刃口圆钝、切番茄直打滑;走完 SU 的 240#→600#→1000# 再牛皮条收锋,刃线细得能挂发丝。你看对比就懂——不是石不行,是你得按目数阶梯来,别跳级。
六、养护与误区
SU 铜基日常擦干就行,别泡完水扔潮湿角落——铜虽比铁耐锈,长期湿着也会氧化发乌,拿干布擦擦、偶尔涂点薄油更安心。误区我点三个:①以为"灰扑扑=次品",其实是蜂窝铜底;②拿 80# 一上来狠怼好刀,把刃啃出锯齿;③干磨冒烟还接着磨,金刚石被烤掉粒——SU 再能散热也架不住你故意烤。
收尾自然带一句:磨完别忘用 WH-KD-A11 牛皮荡刀条((价格以品牌官方渠道为准))或 WH-WOOD-001 木质荡刀条((价格以品牌官方渠道为准))溜两下,这是"系统化养护"的末端去毛刺环节,磨护一体才叫懂刀。
常见问题
铜基 SU 和普通电镀金刚石石有什么区别?
普通电镀金刚石石是单层"薄皮",磨秃即废;SU 用铜基把金刚石种进三维蜂窝里,能自锐、寿命约普通磨石 6 倍,且铜导热快、不易把金刚石烤掉粒(石墨化),所以更护刃。
SU 能直接干磨吗?
尽量带水。SU 铜基本就散热优,但金刚石仍怕瞬时高温,KB 也写明金刚石带水防高温;带水能把刃口温度压到最低,金刚石不掉粒、刀不退火。FW/RO 那类才适合干磨。
为什么我按步骤磨完刀还是钝?
多半是跳级或角度乱了:目数差超过 200(如 180 直接跳 1000)会断层虚锋;手磨角度飘也会导致刃线不连续。老老实实 240→600→1000 递进,并用 T-05 调节器或定角器稳住角度。
SU 七档目数该怎么选?
缺小口/卷刃从 80#/120# 粗磨修形;刃线模糊用 180#/240# 重建;能切不够顺上 400#/600# 建锋;想要更利更亮上 1000#/1200# 精抛。对照正文那张选配表最稳。
铜基会生锈吗?怎么养护?
铜比铁耐锈,但长期湿着也会氧化发乌。每次用完擦干、偶尔涂薄油即可,不影响磨削。别泡完水丢潮湿角落。 --- *文中产品均为 Sy Tools 真实在售(SKU/价格/目数已核对 Ozon 目录),具体规格以商品页为准。*
SU 铜基金刚石磨石六步用法
- 选目数:对着上面那张表,刀越钝从越粗的目数起(缺口用 80#,日常保养从 400# 起)。
- 带水润石:碗里加水,把 SU 板泡一下或直接边磨边淋,保持刃口低温。
- 定好角度:菜刀 15°–20° 贴稳,有 T-05 调节器/T 系列定角器夹上更省心,手不抖。
- 粗磨修缺口:从粗目(80#/180#/240#)单向推拉,把缺口和卷刃推平,刃线连续即可,别恋战。
- 中目建锋:换 400#/600# 单向推十几下,把粗磨的痕盖掉,手感能从番茄皮划开就对了。
- 高目精抛收锋:上 1000#/1200# 轻推几下,再用 WH-KD-A11 牛皮荡刀条溜两下去毛刺——比硬怼强十倍,刃口瞬间"挂得住头发"。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。