T-05 精密角度调节器怎么装导杆:0.1° 稳角,手磨再也不跑偏
先说结论:你手磨菜刀越磨越圆、切番茄压出汁而不是切开,多半不是刀的问题,是你手腕在每一推里都在小幅变角。Sy Tools 的 T-05 精密角度调节器(真实 SKU 是 AC-T05-001)干的事很简单——把导杆锁死在一个角度上,0.1° 步进微调,你只管顺着推,角度它替你稳住。我第一回拿它装导杆,手一抖把夹圈拧反了,磨出来的刃像狗啃;后来摸熟了,这玩意儿就是给手装了条不会抖的轨道。下面把这趟从头到尾唠明白。
一、先认货:T-05 到底是啥
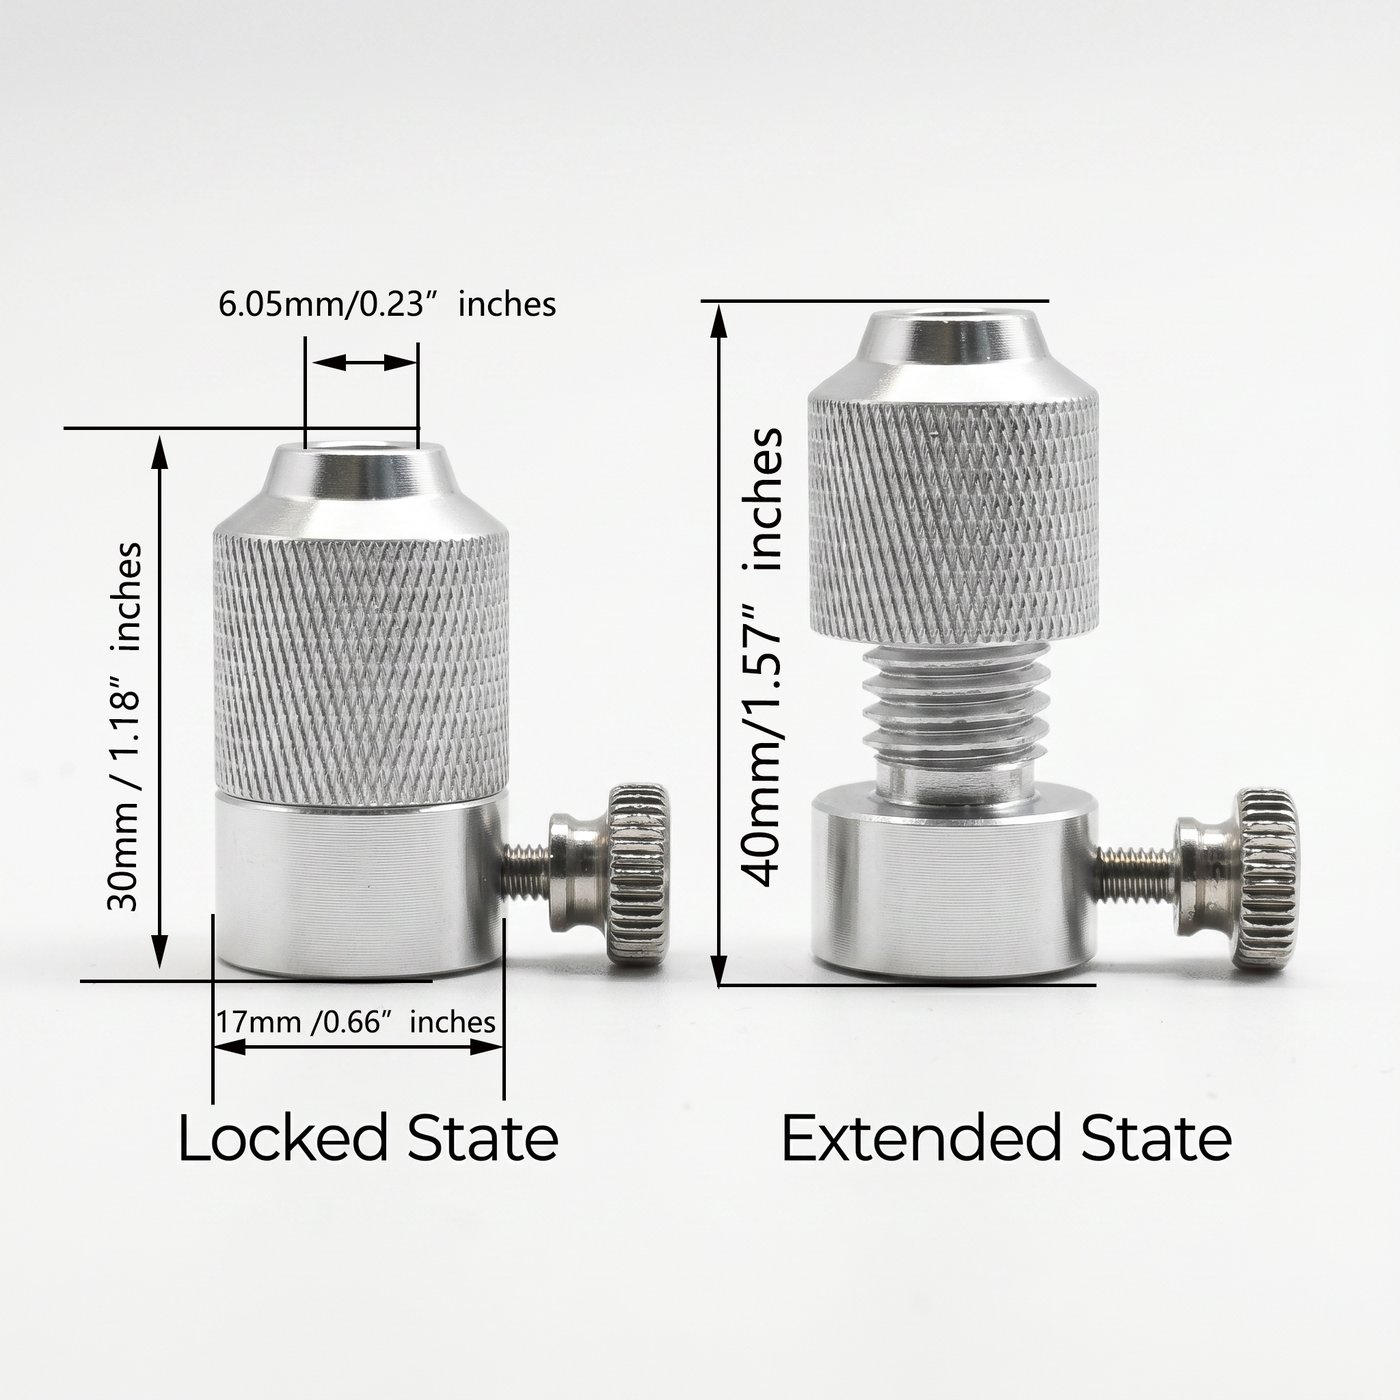
T-05 全称 T-05 精密角度调节器,在咱们产品线里的真实编号是 AC-T05-001,Ozon 上你口述的「T05-AMZ」指的就是它,标价 (价格以品牌官方渠道为准)。它不是一个磨刀石,而是一个「角度锁」:
- 航空铝刚体,沉甸甸的金属手感,不像塑料夹具用俩月转轴就松;
- 千分尺级机械,0.1° 微调步进——不是给你几个固定档位选,而是能拨到任意角;
- 可调夹圈适配 6–10mm 直径的导杆,套上去拧紧,导杆和刀身的相对角度就焊死了一样。
一句话:它解决的就是「手磨角度漂移」。你徒手推磨石,几度的偏差就会让刃面一边锋利一边钝,刃口磨成圆弧而不是 V 型。T-05 把这层人为误差直接物理消除。
二、角度为啥总漂:先看看钝刃长啥样
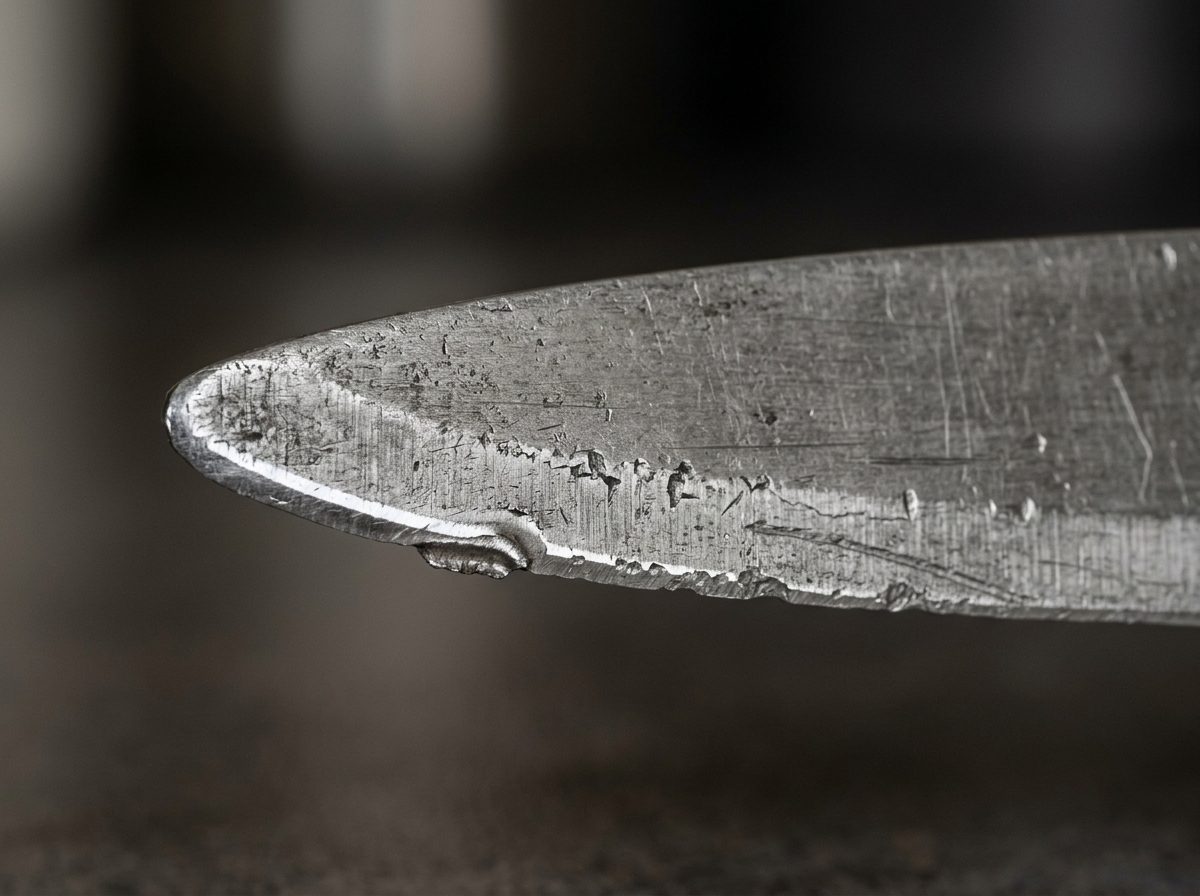
我见过太多人,刀钝了拿块石头就蹭,蹭完更钝。原因很直白——手腕在推拉里会不自觉地抬高、压低,导杆(或刀背)一旦高于限位孔底哪怕一瞬,角度就崩了。论坛里老刀友总结得很准:导杆高于孔底哪怕不到一秒,只要那会儿石头还在切削,角度就变了。
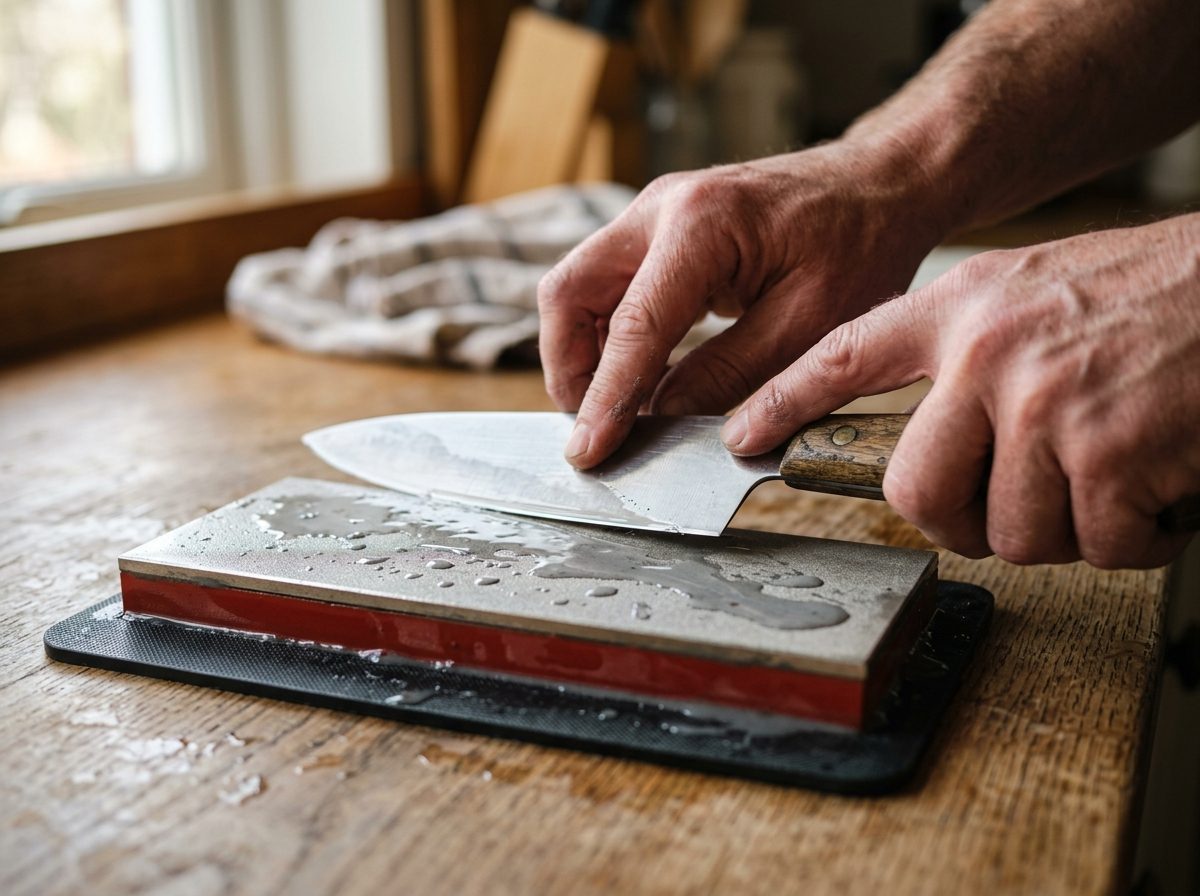
真实场景里,正确的姿势是导杆始终贴着限位轨道走,力度均匀。下图为标准磨刀场景——轨道稳,手只管顺:
三、装导杆:一步一步来(新手照做)
很多人卡就卡在「装」这一步。T-05 的装法不复杂,但顺序不能乱:
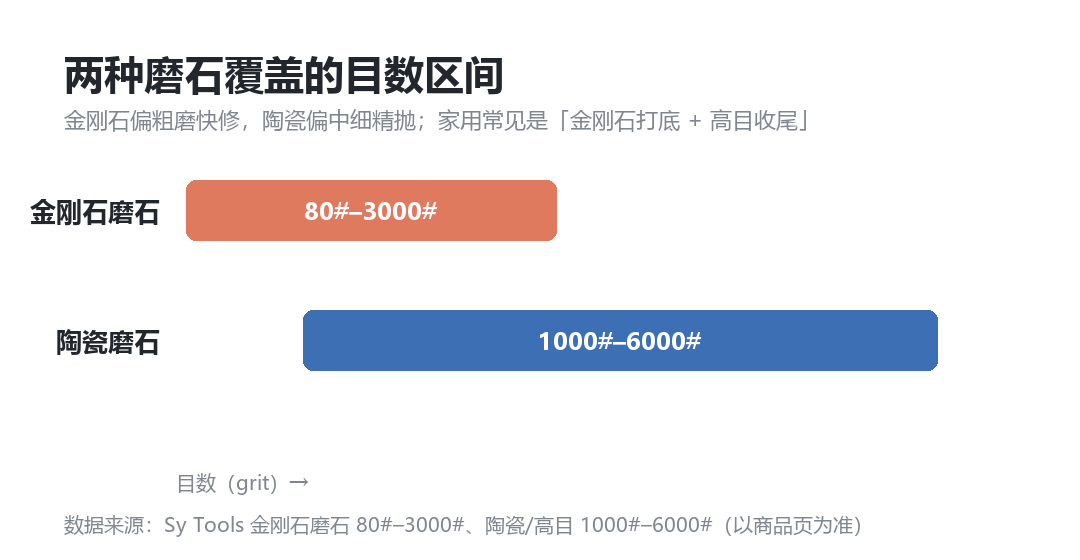
1. 选对导杆:确认你的导杆(定角系统的导向杆)直径在 6–10mm 之间。超出这个范围,夹圈夹不紧,角度锁死就是空话。 2. 套入夹圈:把导杆穿过 T-05 的可调夹圈,注意夹圈方向——我当初拧反了,结果推两下就松,白磨半小时。 3. 拧紧锁角:旋紧夹圈锁紧螺母,导杆被固定在设定角度。这时你拨动 0.1° 微调拨盘,能听到清晰的刻度感,每一格就是 0.1°。 4. 固定角度试磨:把刀身装到定角系统的夹具上,导杆落进轨道,顺着推拉。前几下轻一点,找手感。 5. 记号笔查接触面:在刀刃斜面上涂一层记号笔,推三五下擦掉看磨损——磨掉的地方发亮,说明角度对了;如果只磨到上缘或下缘,说明角度还偏,微调拨盘再校。 6. 换细目数收锋:粗目数定好形,再上细目数(比如 1000# 以上)走几遍,刃线就匀了。
四、调 0.1° 稳角,手磨不跑偏
装好后最关键的一步是「定角」。常用参考:日式厨刀 15°、西式厨刀 20°、猎刀/鱼片刀 18°、口袋刀 20°。你拿 T-05 的拨盘拨到对应角,拧紧,接下来无论推几十下,角度都纹丝不动——这就是它跟「几档固定角度」入门货的本质区别:后者靠选档,前者靠机械微调到任意角,且刚性够硬不回弹。
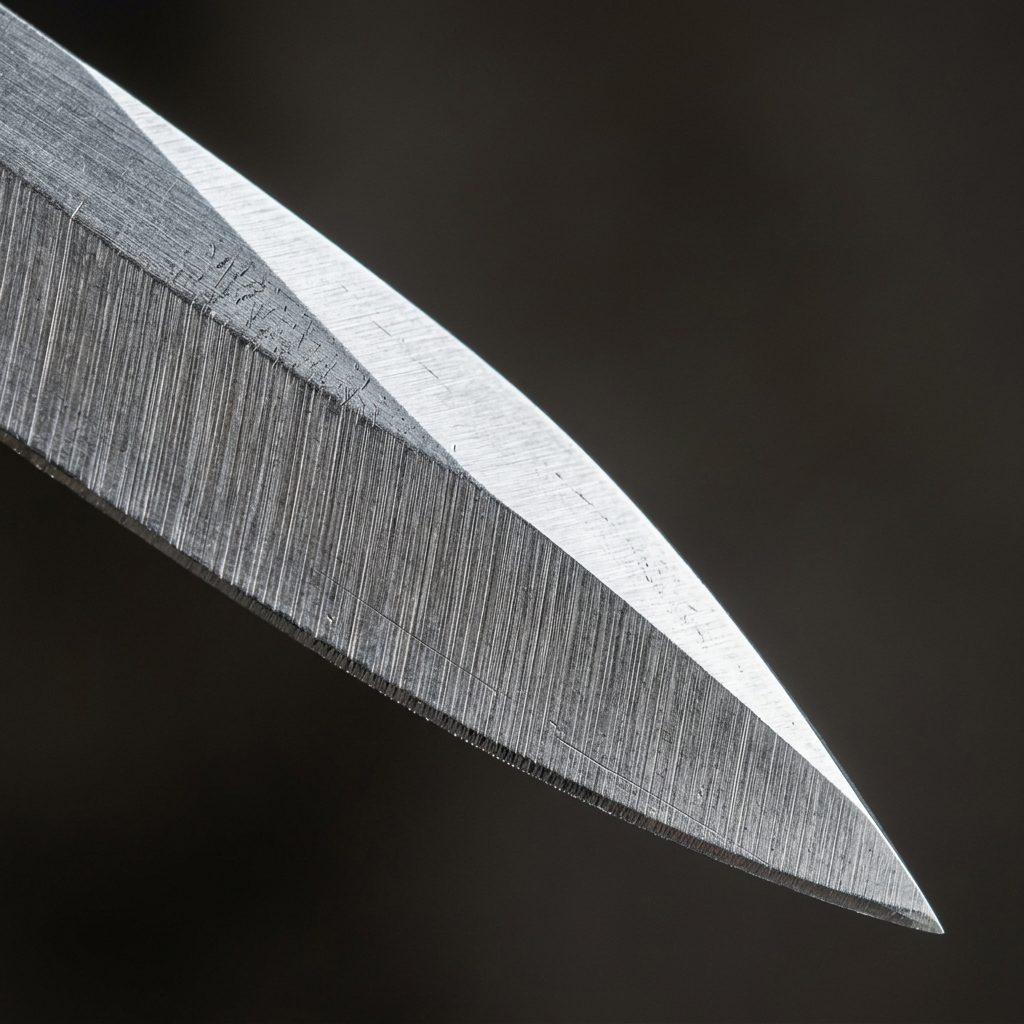
磨完一把,前后对比一下你就懂了:
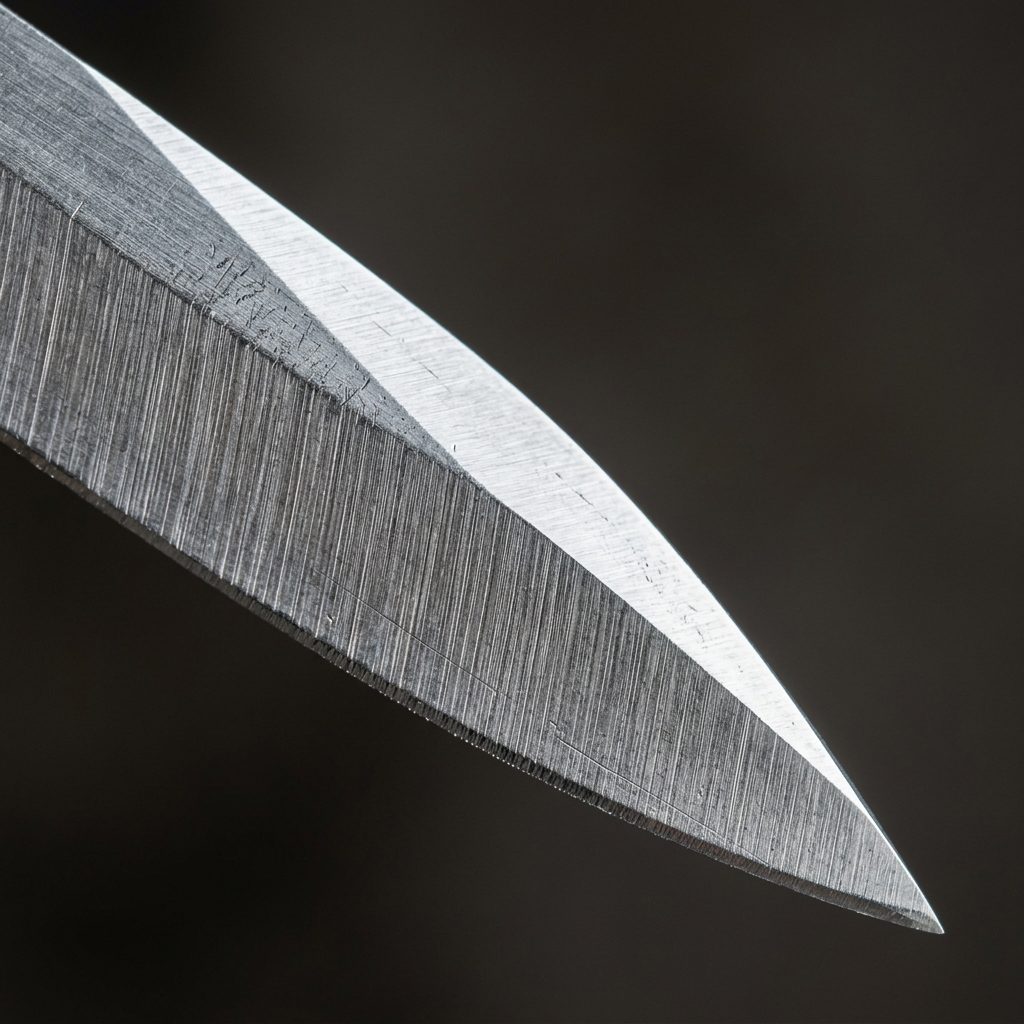
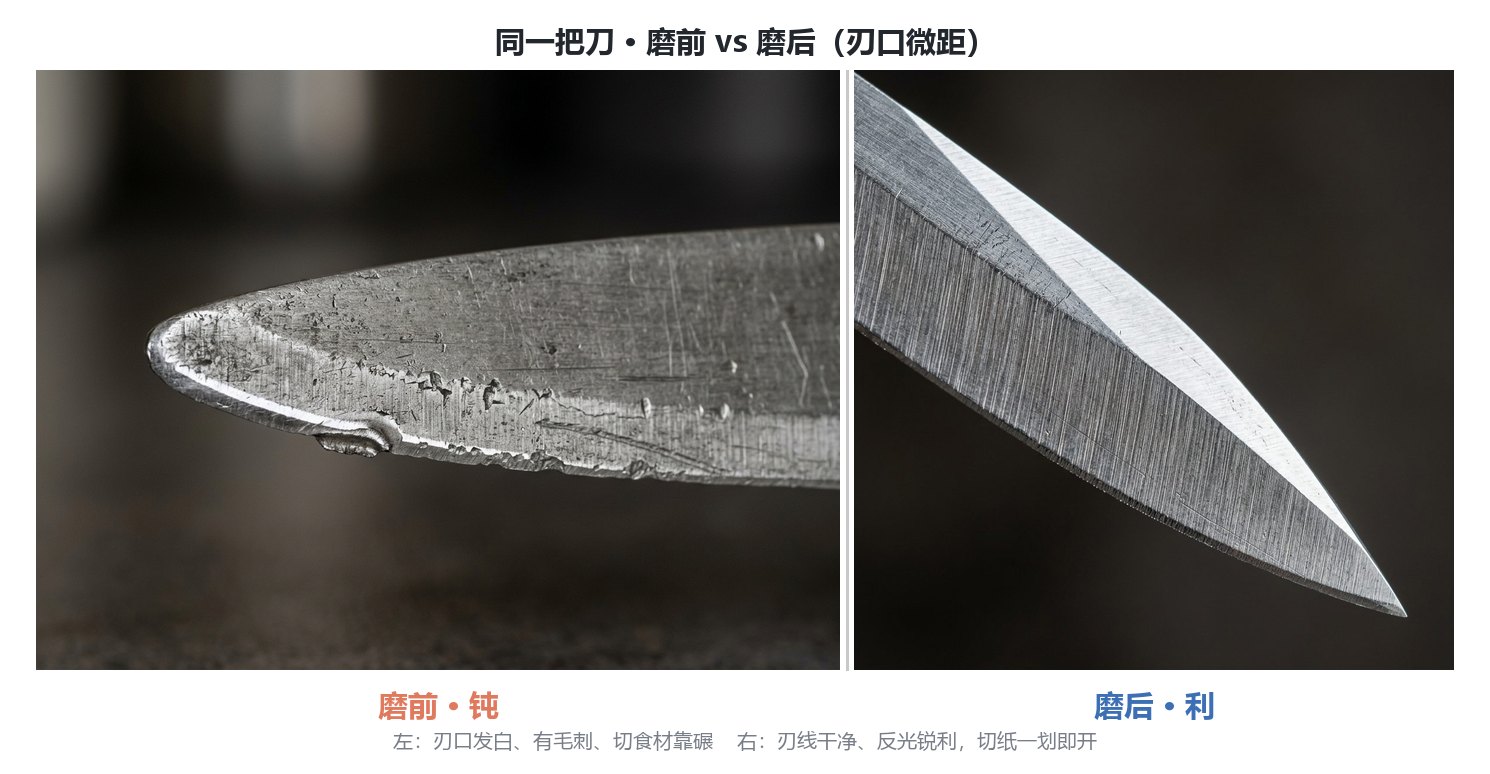
我自己的经验:新手别一上来就追求镜面刃,先把「对称、直刃线」练出来。T-05 帮你把角度锁死,你只操心推拉力度和节奏,肌肉记忆反而来得快。
五、T-05 和 A55 怎么选
常有人问:你们还有个 A55 角度调节支架,我该上哪个?一句话——T-05 是「装到导杆上的角度锁」,A55(AC-A55-001,(价格以品牌官方渠道为准))是「带齿轮齿条大拨盘、内置轴承导轮、能跨系统适配的支架」。如果你已经在用定角系统、只是手磨飘,T-05 就够了;如果你要搭整套大系统(含 BEAST)或接 Ruixin Pro RX-008/009,A55 更合适。
| 维度 | T-05(AC-T05-001) | A55(AC-A55-001) |
|---|---|---|
| 价格 | (价格以品牌官方渠道为准) | (价格以品牌官方渠道为准) |
| 核心形态 | 导杆角度锁(夹圈式) | 齿轮齿条调节支架(带导轮) |
| 微调步进 | 0.1° 千分尺级 | 0.1° 大拨盘 |
| 导杆/适配 | 6–10mm 导杆 | 适配 Sy Tools 全系(含 BEAST)、Ruixin Pro RX-008/009 |
| 适合谁 | 已有定角系统、手磨飘的新手 | 搭整套大系统、要跨设备通用 |
常见问题
T-05 装完夹不紧怎么办?
先查导杆直径是不是落在 6–10mm。超出范围夹圈咬不住;在范围内还松,八成是夹圈拧反了或锁紧螺母没旋到底。我第一回就是拧反,推两下松脱,磨出来的刃像狗啃——拆了重装、听到刻度感再推,就稳了。
导杆太粗或太细能用吗?
太粗(>10mm)夹圈合不拢,太细(<6mm)夹不牢会旷动,两种都会让角度锁死失效。买之前量一下你定角系统导杆的实际直径,对不上就别硬上。
角度对不上、磨出来只磨到刃上缘?
那是角度偏小,导杆相对刀身偏高。松开微调拨盘往大角度方向拨几格,重新记号笔测试,看磨损痕迹往刃线中间靠就对了。几度的偏差,刃面就会一边锋利一边钝。
T-05 和 A55 差在哪,我该先买哪个?
T-05 是「装到导杆上的角度锁」,解决手磨飘;A55 是带导轮的大支架,解决整套系统的跨设备通用。新手已有定角系统就先上 T-05,要搭大系统再考虑 A55。
新手先用哪个角度起步?
家用菜刀从 20° 起最稳,日式薄刃刀可试 15°,猎刀 18–20°。别一上来追极小角度,先靠 T-05 把对称直刃线练出来,再慢慢往细里抠。
用 T-05 装好导杆磨一把
- 选导杆:量定角系统导杆直径,确认在 6–10mm 内。
- 套夹圈:导杆穿过 T-05 可调夹圈,注意方向别拧反。
- 锁角度:旋紧锁紧螺母,拨 0.1° 微调拨盘到目标角(菜刀 20°)。
- 装刀试推:刀身固定、导杆落轨,轻推三五下找手感。
- 记号笔校验:涂斜面推几下擦看,磨损均匀即角度正确,偏了再微调。
- 换细目数收锋:粗目定形后上 1000# 以上走几遍,完成对称利刃。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。