Y-01 通用 Y 型刀夹:短宽厚刀怎么夹稳不晃(老师傅唠嗑版)
我头回用平口夹夹家里那把宽片刀的时候,推两下刀就在夹口里「哆嗦」,磨出来的刃一边 18° 一边快 25°,媳妇切菜直埋怨。后来我才整明白:短宽厚刀(中式片刀、砍骨刀、厚刃户外刀)最难伺候,普通平口夹只咬住刀背一个点,它不晃才怪。结论先放这——这类刀别跟夹口较劲,换 Y 型三点包裹的 Sy Tools Y-01 通用刀夹,再配 T-05 精密角度调节器锁个角,晃刀和角度漂移当场就消了。下面我把自己踩过的坑和摸索出来的招,跟你唠明白。
一、为啥短宽厚刀最难夹
先说清楚「短宽厚」是啥:刀不长(30–300mm)、刃面宽、刀脊厚,典型就是中式片刀和砍骨刀。这种刀的麻烦不在磨,在「夹」。
普通平口夹具是两块平板从两侧一夹,力全压在刀背那条窄棱上。宽刀的重心偏在刃口一侧,你一推磨石,整把刀就像跷跷板——刀尖往上翘、刀跟往下沉,刃线根本贴不住磨石。更糟的是,夹点只有一个,刀身能绕着那个点「扭」,角度说漂就漂。我早年磨砍骨刀,磨完一量,好家伙,单边差了快 5°,等于白磨半小时。
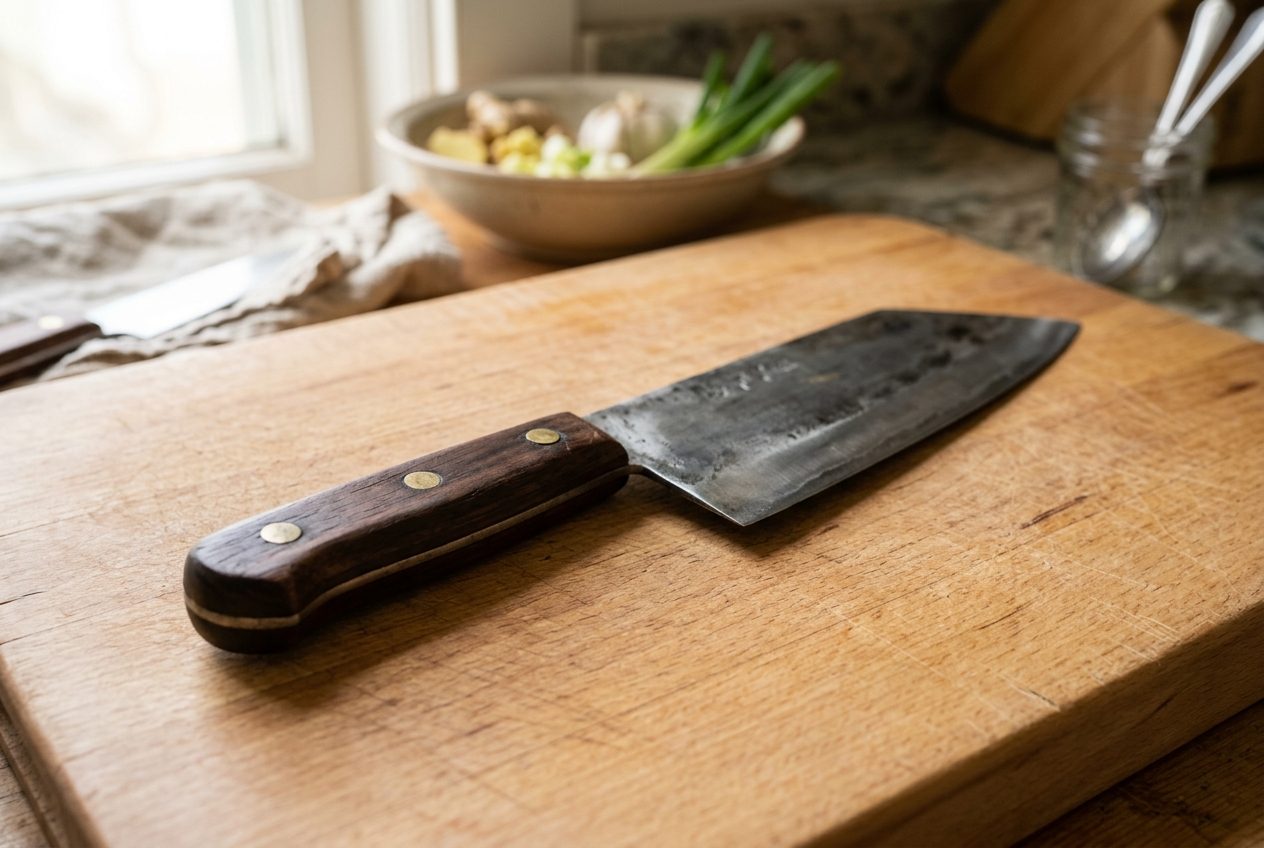
所以这事儿的本质是:夹具的咬合点越多、越贴着刀的受力面,刀就越老实。Y 型夹的思路,就是把这个「点接触」变成「面接触」。
二、Sy Tools Y-01 通用 Y 型刀夹怎么解决
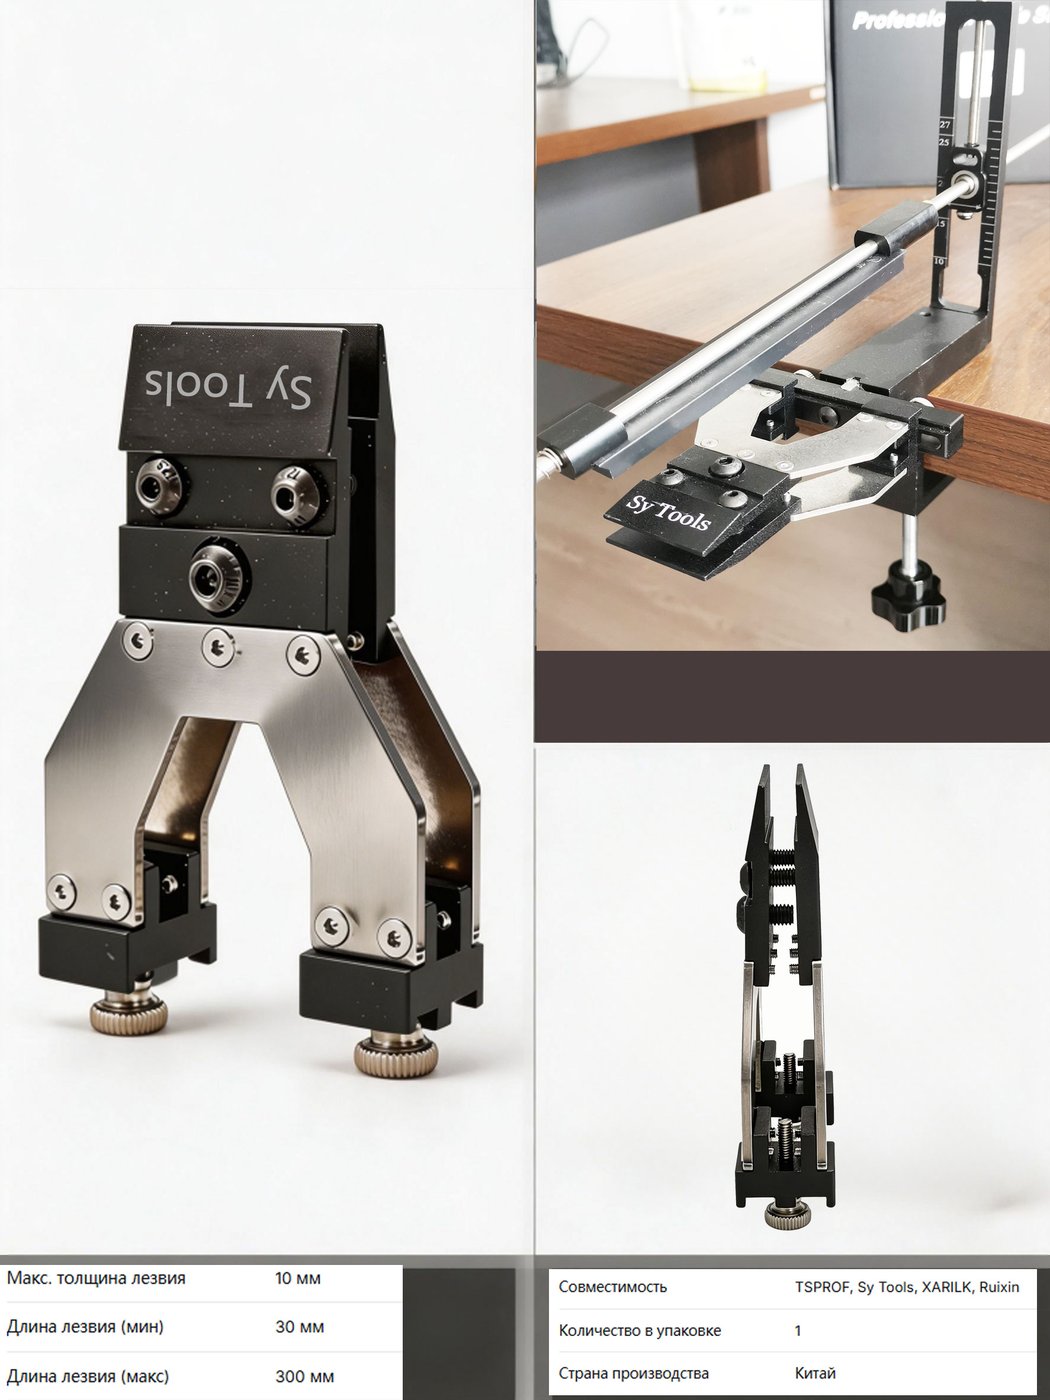
Y-01(SKU:AC-Y01-001,售价 (价格以品牌官方渠道为准))是 Sy Tools 定角配件线里专门治「短宽厚刀」的件儿。它两头都是 304 不锈钢 + 铝 做的 Y 形开口,夹的时候不是平板对夹,而是 Y 的两臂从刀脊和刃根两侧把刀「兜」住,等于三点包裹。
我实际用下来,它最对路的有三点:
- 包裹感强:宽片刀、厚脊砍骨刀放进去,Y 口把刀脊和刃根一起咬住,推拉时不跷不扭;
- 适配区间宽:标称适配 30–300mm 刀长,从两寸小刀到家用片刀、砍骨刀都能上;
- 材质踏实:304 不锈钢防锈、铝件轻但不软,不像全塑料夹用半年就松垮出 3–5° 偏差(百度爱采购的选购指南就点名过这事)。
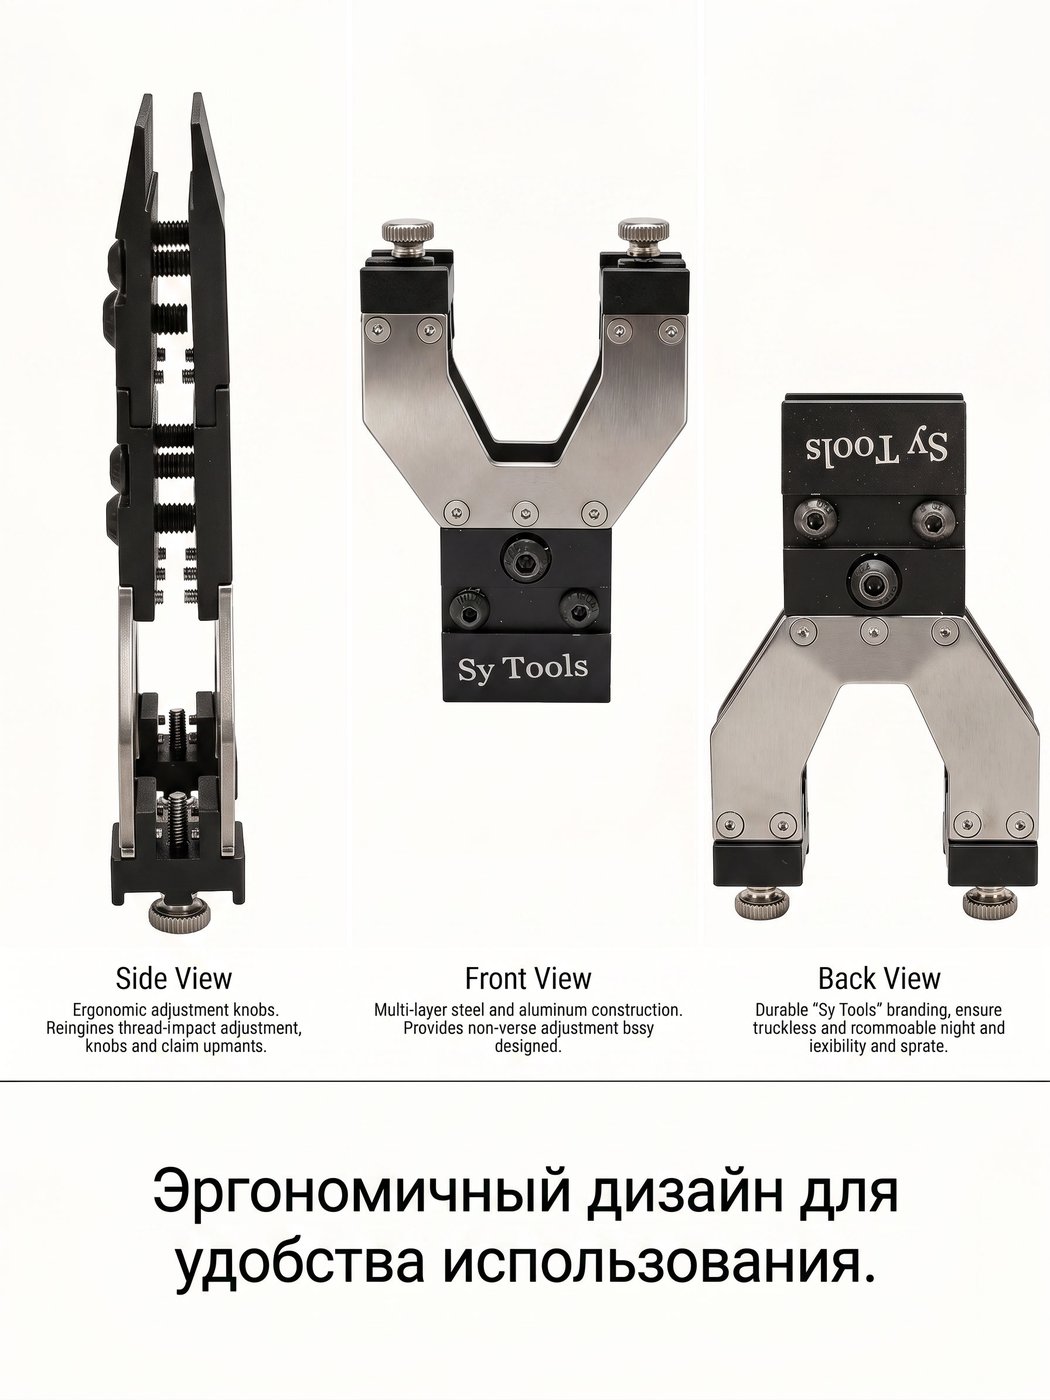
不过得说句大实话:Y-01 管「夹稳」,不管「定角」。它把刀咬死了,但磨的时候到底是多少度,还得靠角度件来锁。这就引出下头的黄金搭档。
三、配 T-05 精密角度调节器,锁角才踏实
我现在的固定动作是:先把刀用 Y-01 夹稳,再上 T-05 精密角度调节器(SKU:AC-T05-001,售价 (价格以品牌官方渠道为准))。T-05 是千分尺级机械,0.1° 步进微调,套在 6–10mm 导杆上拧紧就锁死一个角度。
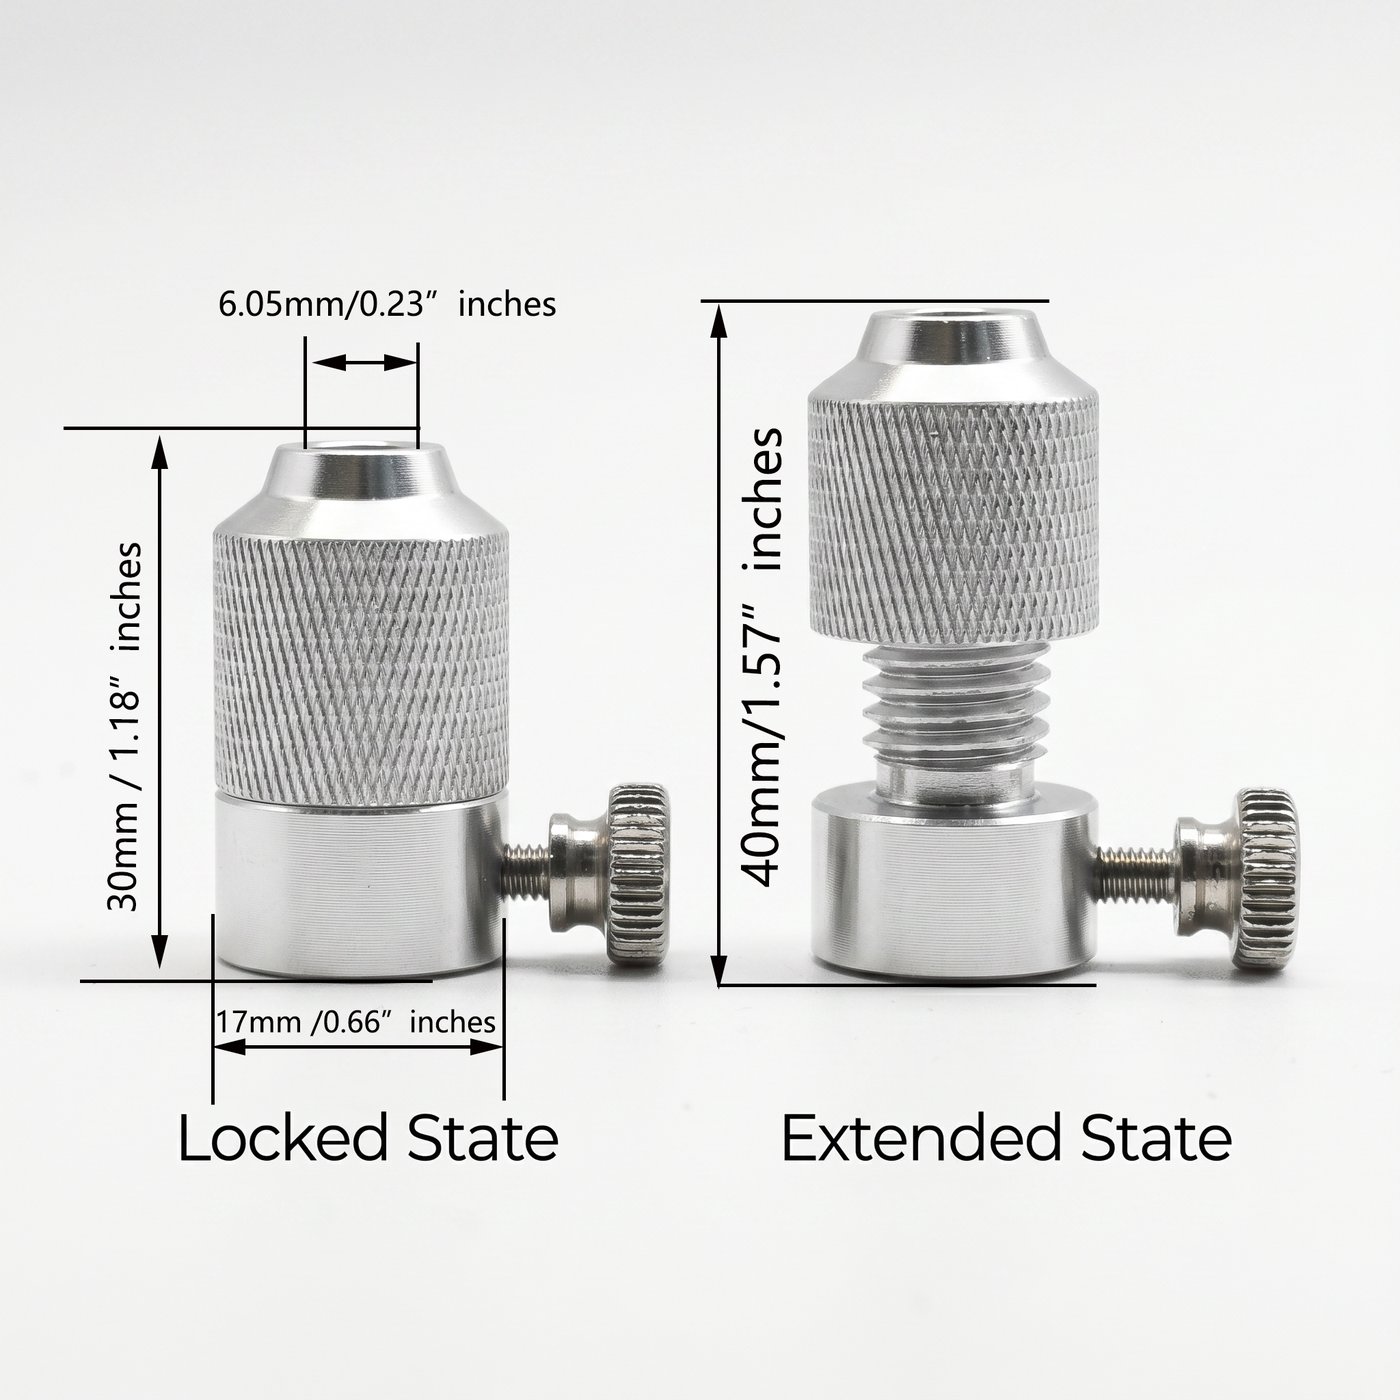
「夹稳 + 锁角」两件事分开干,逻辑就清楚了:Y-01 负责刀不动,T-05 负责角度不变。你哪怕手抖,只要导杆没松,刃角就跑不了。我媳妇现在都敢自己换石磨了,因为她只需「夹紧、照着 T-05 上的刻度推」,根本不用管手感。
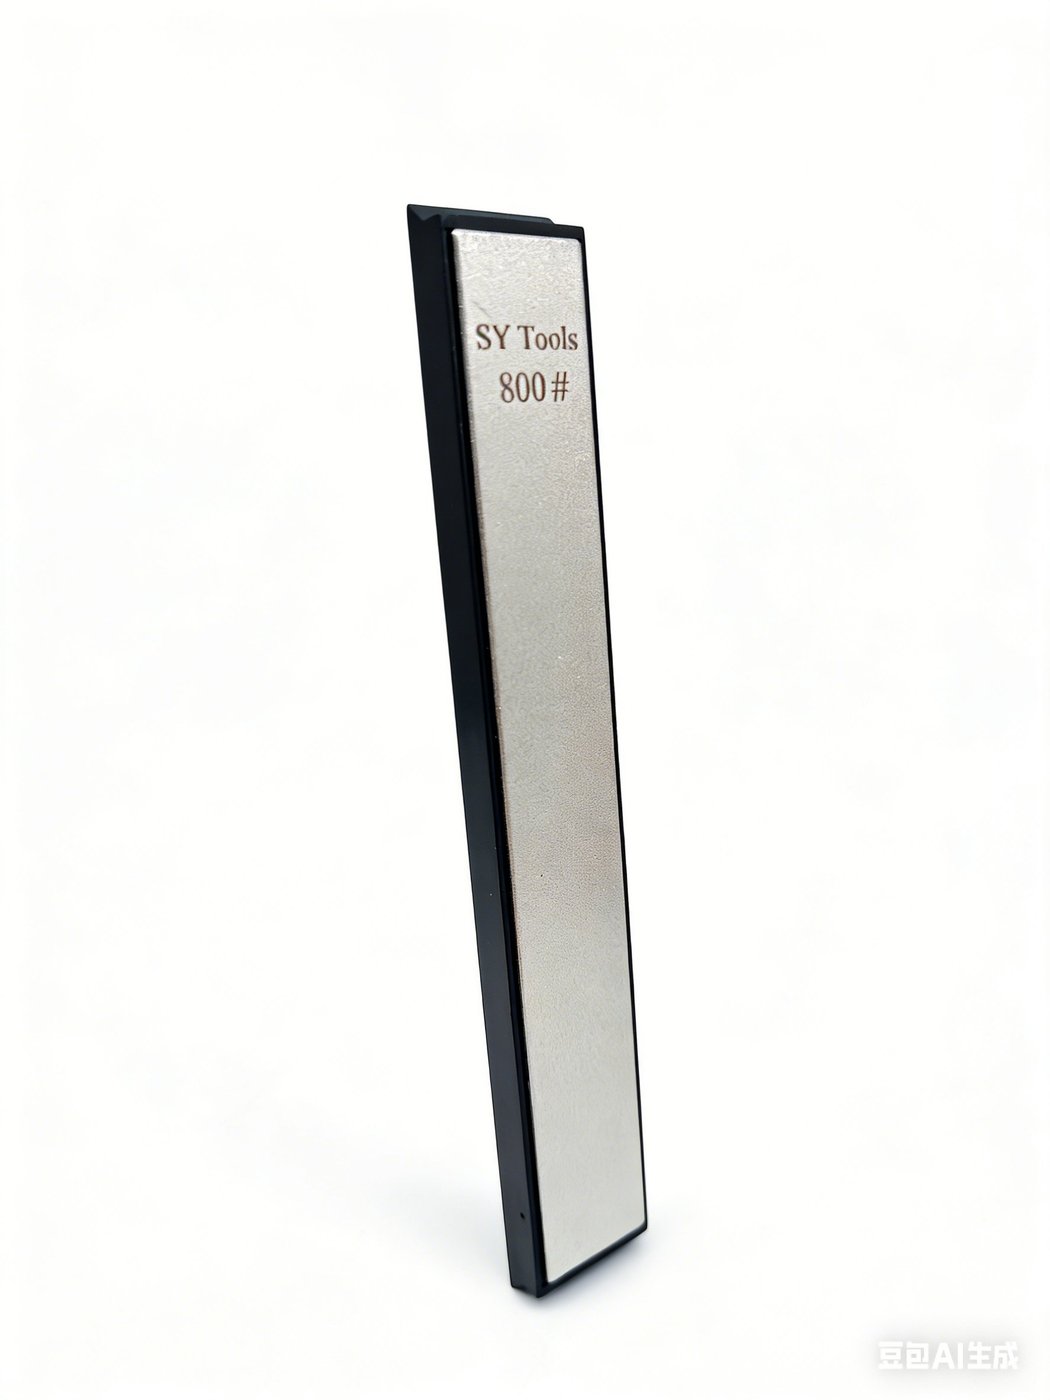
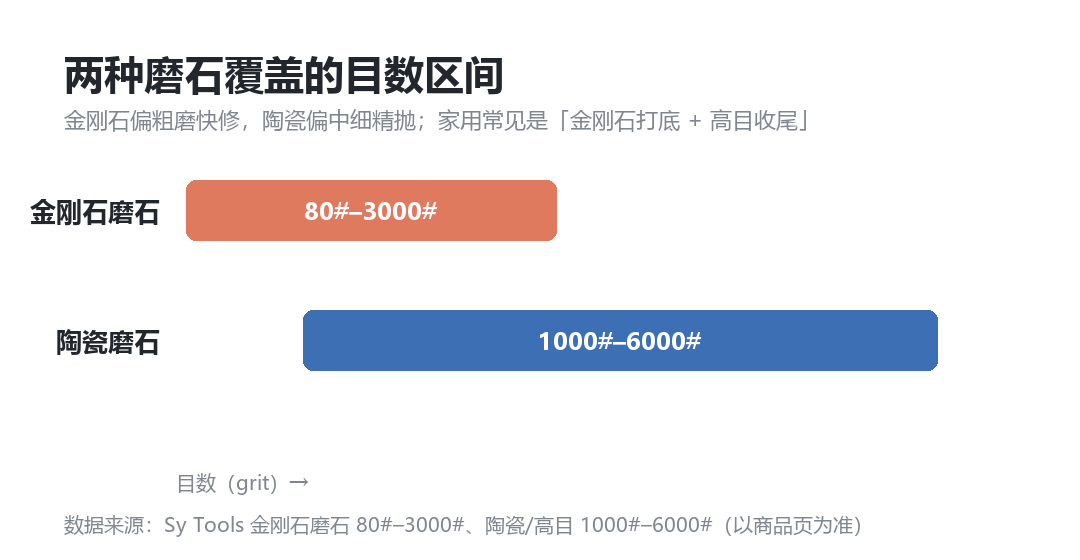
研磨介质随便配 Sy Tools 的石。短宽厚刀我一般先用粗目修型,再上细目收锋:
下面一张表,把 Y-01 跟同线另外两款夹类件摆一起,你就知道啥情况选哪个:
| 配件 | SKU | 夹持范围 | 结构特点 | 最适合 |
|---|---|---|---|---|
| Y-01 通用 Y 型刀夹 | AC-Y01-001 | 短宽厚刀 30–300mm | Y 型三点包裹,304+铝 | 片刀、砍骨刀等宽厚刀 |
| T03 定角磨刀器 | AC-T03-001 | 60–250mm 长刀 | 360°翻转+激光刻度+双夹具 | 厨刀、切片刀等长刀 |
| A66 多功能夹具 | AC-A66-001 | RX-009 专用 | 刀/剪/斧/凿一体 | 剪刀、斧头、凿子 |
四、五步夹稳,再用记号笔验角
光说不练假把式,我给你一套我天天用的干法。先上一张真实磨刀场景照,你照着摆:
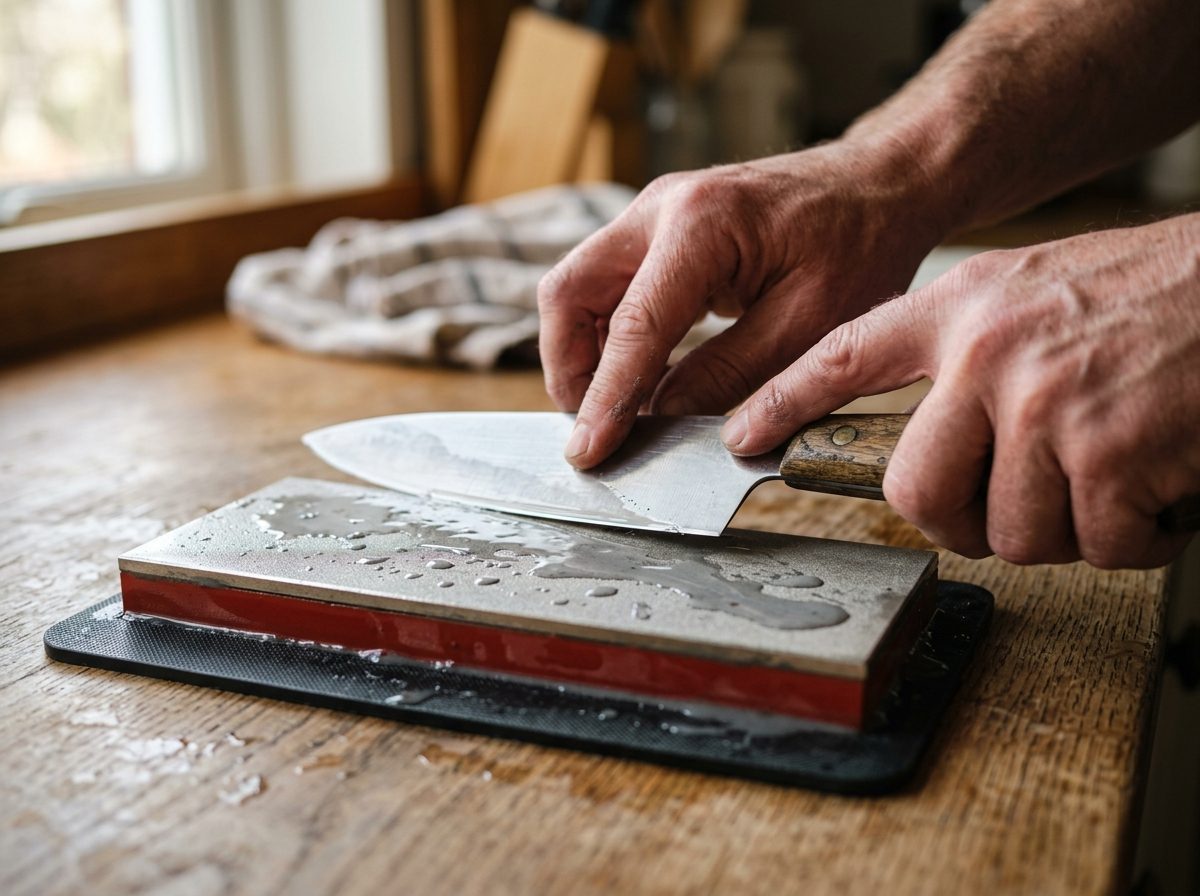
1. 清洁:刀身和夹口都擦干净,别带油污——油会让夹口「打滑」,这是晃刀的隐形元凶。 2. 入位:把 Y 口调开,让刀脊贴着 Y 的底,刃根靠住另一臂,确认刀是「躺平」不是翘着。 3. 拧紧:匀速拧到手感紧实,别一下猛拧把刀挤变形;厚脊砍骨刀要多拧半圈才咬死。 4. 设角:套上 T-05,转到目标角度(片刀 18–22°、砍骨刀 25° 左右),拧紧导杆。 5. 验角(关键):用记号笔沿刃口画一条细线,轻磨 3–5 下看墨线——均匀擦掉说明角度正,只单侧没了就是夹歪或角度飘。淘宝百科把这套叫「夹稳→划线→测角」三步验证法,我亲测比凭感觉靠谱十倍。
我吃过不验角的亏:有一回嫌麻烦没画线,磨完一量漂了 5°,等于给刀做了个「斜面按摩」,白费劲。
常见问题
Y-01 能夹多厚的砍骨刀?
Y-01 的 Y 形开口是按「短宽厚刀」设计的,常见家用砍骨刀的厚脊它兜得住;下夹前先确认刀脊能完整落进 Y 底、两侧臂能合拢咬住。刀太薄(像日式三德刀那种 1–2mm 薄片)反而可能不是它最对路的活儿——那种窄薄刀更适合双点夹持的定角器。
和 T03、A66 差在哪,我该买哪个?
简单说:Y-01 治「宽厚短刀夹不稳」,是通用刀夹;T03 是带翻转的完整定角磨刀器,专攻 60–250mm 长刀(厨刀、切片刀);A66 是 RX-009 专用多功能夹具,能夹刀、剪、斧、凿。你主要是片刀砍骨刀,闭眼选 Y-01;要磨长厨刀就上 T03;要兼顾剪刀斧头再考虑 A66。
夹完怎么确认角度没偏?
用记号笔沿刃口画细线,轻磨几下看墨线是否被均匀擦除(上一段第五步)。只单侧消失=夹歪或角度飘,得重新夹。这是不用仪器就能验证「真定角」的土法子。
配 T-05 角度调节器有必要吗?
如果你是「夹稳就够、角度靠目测」的老手,单用 Y-01 也行;但想让刃角可重复、不随手抖漂移,T-05 的 0.1° 锁角几乎是必选项。我现在的结论是:Y-01 管不动,T-05 管不飘,俩一起才叫踏实。
夹的时候会不会夹伤刀身?
会,尤其是镜面或带涂层的贵刀。老规矩:夹口接触面垫一层薄纸或胶带再拧,既能增摩擦防微移,又护刀面不被金属夹出印子。淘宝百科也提醒过,夹具接触面防滑/护片不能省。
Y-01 五步夹稳验角法
- 清洁:擦净刀身与 Y-01 夹口,去油污防打滑。
- 入位:调开 Y 口,刀脊贴 Y 底、刃根靠侧臂,确认刀身躺平不翘。
- 拧紧:匀速拧到紧实,厚脊砍骨刀多拧半圈咬死。
- 设角:套 T-05 转到目标角度(片刀 18–22°、砍骨刀约 25°)并锁紧导杆。
- 验角:记号笔沿刃口画线,轻磨 3–5 下查墨线均匀擦除即合格。
提示:本文为通用磨刀科普,具体产品规格以 Sy Tools 商品页为准;文中未对产品打分,是否合适用你的刀说话。